 EN
Teljes lefedettség elérése egy automotive basecoat a legfontosabb lépések közé tartozik minden professzionális festési munkánál. Akár egyetlen panelt újrafestünk, akár egy egész járművet vonunk be, az alapfesték felvitele minősége közvetlenül meghatározza a végső felület megjelenését, tartósságát és élettartamát. A gyenge lefedettség látható hibákhoz, egyenetlen színhez és csökkent védelmi hatáshoz vezet a környezeti károk ellen. A megfelelő technikák és legjobb gyakorlatok megértése biztosítja, hogy a felület minden négyzetcentimétere egyenletes, megfelelő festékréteg-vastagságot kapjon, miközben a folyamat hatékonysága is megmarad.
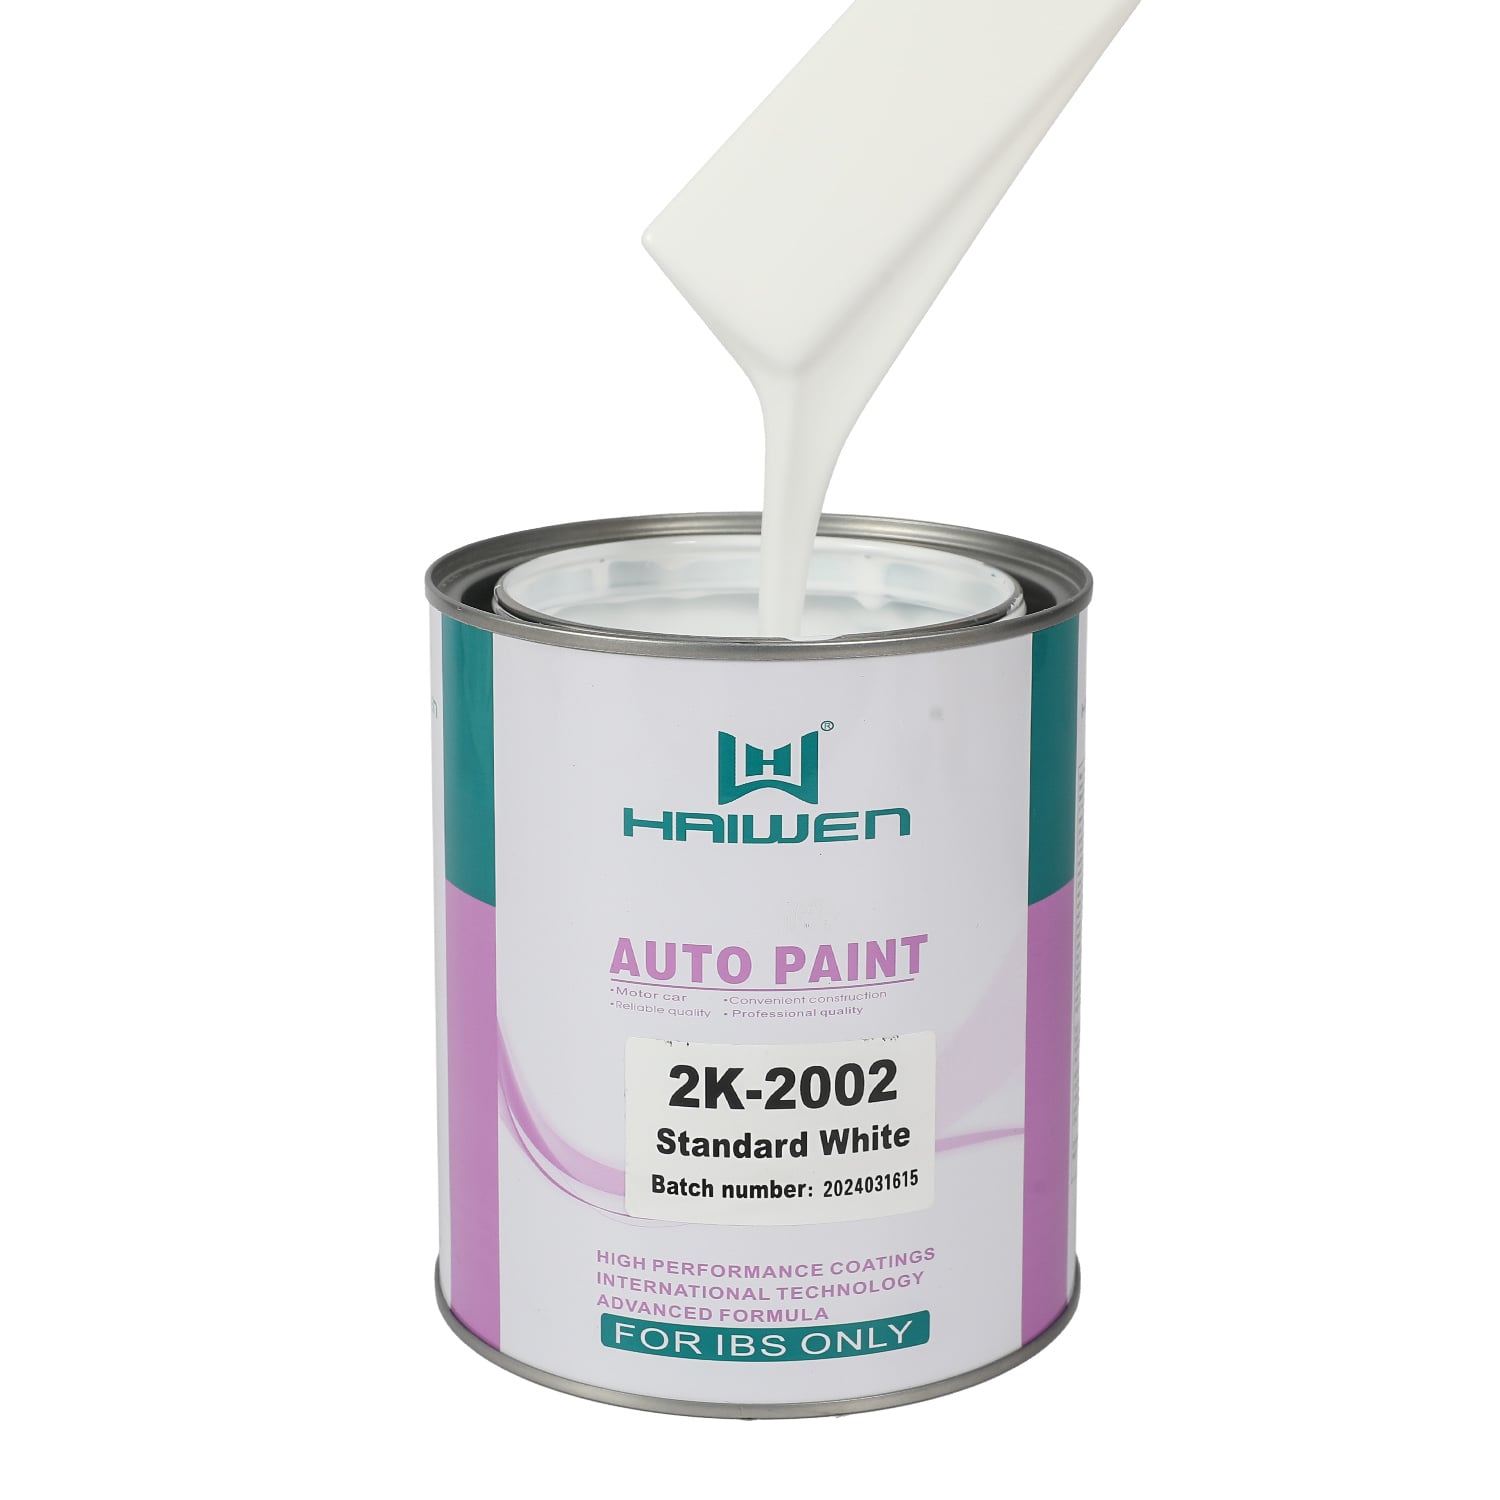
A bázisréteg-tiszta lakk rendszer az ipar sztenderdje az autók felületkezelésében, mert a szín és a védőhatás külön rétegekbe kerül. A bázisréteg biztosítja a színt, a fémes hatásokat és a felület kezdeti tulajdonságait, míg a tiszta lakk a fényességet, az UV-állóságot és a vegyi ellenállást adja. Ennek a rendszernek a teljes lefedettségének elérése pontosságot, megfelelő felszerelés-beállítást és módszeres felvitelt igényel. Ha a bázisréteg lefedettsége hiányos vagy egyenetlen, a tiszta lakk nem tudja ellensúlyozni az alatta lévő hiányosságokat, ami színeltéréshez, rossz fényesség-egyenletességhez, valamint az autófelület végső minőségének és védettségének romlásához vezet. Ez az útmutató átvezet a bevált technikákon, amelyekkel minden egyes alkalommal professzionális színlefedettséget érhet el.
A bázisréteg lefedettségének követelményeinek megértése
Mi számít megfelelő lefedettségnek
A teljes lefedettség azt jelenti, hogy az alapfelület egészén egyenletes festékréteg-vastagság érhető el anélkül, hogy vékony helyek, tűlyukak vagy szabadon maradó felületek jelen lennének. Az ipari szabványok általában 1,5–2,5 mil száraz alapfesték-rétegvastagságot írnak elő a megfelelő színeltakarás és tartósság érdekében. Ez a vastagsági követelmény szigorú alkalmazási fegyelmet igényel, mivel az autóipari festékek felv mangatása során figyelembe kell venni a hígító arányát, a permetezés nyomását, a fúvóka méretét és a felülettől való távolságot. Ennek a vastagságnak az egyenletes eléréséhez nem elég egyszerűen gyorsabban permetezni vagy véletlenszerűen több réteget felvinni; ehelyett meg kell érteni, hogyan befolyásolja mindegyik változó a végeredményt, és hogyan lehet őket konzisztensen irányítani nagy és összetett járműfelületeken.
Az alapfesték védelmi szerepe
Bár a fedőlakkozás biztosítja a fő UV-védő réteget, egy megfelelően vastag alapozóréteg továbbra is lényegesen hozzájárul az autókérekek tartósságához és védelméhez. Az alapozó lezárja az alapozófestéket, megakadályozza a nedvesség behatolását az alsóbb rétegekbe, és színállóságot biztosít, amely ellenáll a hosszú távú expozíció során bekövetkező kifakulásnak. A nem elegendő alapozófedettség megbénítja e réteg védő funkcióját, és gyorsítja a korróziót és a felületi minőség romlását. Ezenkívül egy alapozó–fedőlakkozás rendszerben az egyenletes alapozóréteg-vastagság biztosítja, hogy a fedőlakkozás egységesen tapadjon és optimálisan működjön. Gyenge tapadás vagy rossz fóliaintegritás az alapozóban hónapokkal vagy évekkel a felhordás után is okozhat fedőlakkozás-hibát, rétegződést vagy lepattanást, ezért a gondos fedettség elengedhetetlen a jármű hosszú távú védelme érdekében.
A legnagyobb fedettség elérésének alapvető alkalmazási technikái
Spray-eszközök beállítása és konfigurálása
A megfelelő felszereléssel való kezdés alapvető fontosságú az hatékony, teljes lefedettség eléréséhez. A festőpisztolyt megfelelően be kell állítani a permetezési mintára, a folyadékáramlásra és a levegőnyomásra. A legtöbb autóipari festékrészlet-alkalmazási technika HVLP- vagy RP-permetezőrendszerek használatát javasolja a bázisréteg felv mangatásához, mivel ezek minimalizálják a szórt festékmennyiséget, javítják az átviteli hatékonyságot, és jobb irányítást biztosítanak a nedves festékréteg vastagságának szabályozásában. A pisztoly beállítása egyenletes, szoros ovális permetezési mintát kell eredményezzen, amelynek szélessége a munkatávolságban kb. 15–20 cm. A folyadék-tű beállítása szabályozza a festék mennyiségét; a levegőnyomás befolyásolja az atomizációt és a minta alakját. A helytelen beállítások egyenetlen lefedettséget, túlzott szórást és alacsony hatékonyságot eredményeznek. Mindig ellenőrizze, hogy a festőpisztoly fúvókája tiszta és száraz festéktől mentes-e munkakezdés előtt, mert eltömődés esetén száraz permetezési területek és egyenetlen festéklerakódás keletkezik a jármű felületén.
Átfedés és irányított áramlás
A professzionális felületkezelés szigorúan szabályozott, egymást átfedő technikát igényel. A festékszóró pisztoly minden egyes átvonása 50 százalékos átfedést kell, hogy mutasson az előző átvonással, így kialakul egy cserépként egymásra rakódó minta, amely garantálja, hogy ne keletkezzenek rések vagy vékonyabb helyek. Tartsa állandó távolságot a felülettől – általában 15–25 cm, attól függően, milyen típusú pisztolyt és milyen viszkozitású hígítót használ. Mozgassa a pisztolyt sima, párhuzamos vonalakban, állandó sebességgel, és tartsa a fúvókát a felülettel mindig merőlegesen minden egyes átvonás során. Függőleges felületeken – például ajtókon vagy oldalfalakon – alulról felfelé szórjon, hogy elkerülje a lefolyásokat és a lecsüngést. Vízszintes felületeken – például motorháztetőkön vagy tetőkön – az első rétegnél egy irányban szórjon, a második rétegnél pedig erre merőlegesen, így biztosítva a teljes, háromdimenziós fedettséget. Sok alkalmazó siet ezzel a lépéssel, úgy véli, hogy a sebesség egyenlő a hatékonysággal; valójában azonban éppen a gondos, módszeres átfedés az, ami megelőzi a költséges javítási munkákat, és biztosítja azt az egyenletes felületminőséget, amelyet az ügyfelek várnak.
Hígító kiválasztása és viszkozitás-szabályozás
A bázisfesték hígítóválasztása mélyen befolyásolja a lefedettségi képességet és a felviteli hatékonyságot. A hígító meghatározza a festékeverék viszkozitását, amely szabályozza az atomizációt, a folyást és a kiegyenlítődést. Ha a környezeti körülményekhez képest túl sűrű hígítót használunk, száraz permetezés, narancshéj-szerű felületi struktúra és hiányos lefedettség alakulhat ki. Egy a hőmérsékletre és páratartalomra megfelelően kiválasztott hígító zavartalan atomizációt, megfelelő kiegyenlítődést és egyenletes lerakódást biztosít. A legtöbb bázisfesték-tisztítófesték rendszer 2:1 vagy 3:1 arányú festék–hígító keverési arányt ír elő, de mindig kövesse a gyártó ajánlásait az adott termékhez. Hűvösebb környezetben lassabban elpárolgó hígítót, forró, száraz körülmények között gyorsabban elpárolgó hígítót használjon, hogy megelőzze a korai elpárolgást és a hiányos fóliaréteg-képződést. A hígító környezeti feltételekhez való nem megfelelő illesztése gyakori okja a lefedettségi problémáknak, amelyet még tapasztalt felviteli szakemberek is néha figyelmen kívül hagynak.
Munkafolyamat- és hatékonyság-optimalizálási ajánlások
Felület-előkészítési és takarás-stratégia
Az hatékony felületfedés már a festőpisztoly elindítása előtt kezdődik. A megfelelő alapfelület-előkészítés biztosítja, hogy az alapréteg egyenletesen tapadjon és hatékonyan fedjen. A felületet 220–320-es szemcsességű csiszolópapírral kell megmunkálni, a primer típusától és állapotától függően. A port azonnal távolítsa el ragadós kendővel a festés előtt; a levegőben lebegő részecskék hibákat okoznak és megszakítják a fedést. A megfelelő maszkolás védi a szomszédos területeket a túlfúvástól, és megakadályozza a költséges utómunkálatokat vagy átmenetek kialakításának szükségességét. A maszkolószalagot élesen, éles vonalban ragassza fel, hogy tiszta alkalmazási határokat és teljes fedést érjen el a panel széleiig. Egyes műhelyek lazábban maszkolnak az idő megtakarítása érdekében, de ez a gyakorlat növeli a hulladékot, újrafeldolgozást igényel, és végül meghosszabbítja a teljes feladat időtartamát. Fordítson figyelmet a gondos előkészítésre és maszkolásra – ez az alap meghatározza, hogy a későbbi festési lépések elérhetik-e az autóipari szakmai elvárásoknak megfelelő, professzionális és teljes fedést.
Többrétegű alkalmazás és száradási idők
A legtöbb alapfestési feladat két-három réteg alkalmazását igényli a megfelelő takarás és színfedés eléréséhez. A rétegek között tartsa be a megfelelő szárítási időt (flash-off time), amely általában 10–20 perc, a hígító és a környezeti feltételek függvényében. A szárítási idő lehetővé teszi, hogy az oldószer elpárologjon, és a festékréteg elegendően megkeményedjen a következő réteg felvitele előtt, így elkerülhetők a lecsurgás, a kráterképződés vagy a felemelkedés. Ha a következő rétegeket túl gyorsan viszik fel, az oldószerek becsukódnak, és hibák keletkeznek; ha túl hosszan várunk, a festék túlságosan kiszárad, csökken az egyes rétegek közötti tapadás és a rétegek egysége. Az utolsó alapfestési réteg felvitelét követően teljesen szárítsa ki a felületet a termék specifikációinak megfelelően, mielőtt a fedőlakkot felviszi. Ez a szigorú időzítés fenntartja az alapfestés–fedőlakk rendszer integritását, és biztosítja, hogy minden réteg megfelelően kötődjön egymáshoz, így hozzájárul az autóképesség végső felületének tartósságához és védelméhez. A szárítási idők lerövidítése egy olyan rövidítés, amely mind a megjelenést, mind a tartósságot veszélyezteti.
Ellenőrzés és minőségbiztosítás
A felületi réteg felvitele előtt ellenőrizze a bázisréteg lefedettségét megfelelő megvilágítás mellett. Döntse el a panelt erős oldali megvilágítás alatt, hogy felfedje a vékony helyeket, a hiányzó részeket vagy az egyenetlen színárnyalatot. Ha a lefedettség nem teljes, alkalmazzon további célfelvitelt a problémás területekre, majd ismét ellenőrizze. Ez a minőségi ellenőrzési pont megakadályozza, hogy a felületi réteg a megfelelően nem lefedett bázisrétegre kerüljön, és így elkerüli a későbbi, költséges újrafelvitelt. Rögzítse a lefedettség minőségét fényképekkel a dokumentációhoz, valamint a szakmai hozzáállás bemutatásához az ügyfelek felé. Az alkalmazás során végzett ellenőrzés időbe és pénzbe is sokkal kevesebbe kerül, mint a felületi réteg keményedése utáni lefedettségi hibák javítása. Számos hatékony műhely beépíti az ellenőrzést a festőkabin folyamatába, lehetővé téve a valós idejű korrekciót és a minőségi szabványok folyamatos betartását.
GYIK
Mennyi az autóipari bázisréteg minimális száraz rétegvastagsága?
Az ipari szabványok 1,5–2,5 mil (0,038–0,064 mm) száraz alapozóréteg-vastagságot írnak elő a megfelelő színfedés és tartósság eléréséhez. Ez a vastagság függ a pigmenttartalomtól, a színintenzitástól és az alapanyag típusától. Mindig kövesse a festékgyártó ajánlásait a konkrét autófestési technikákhoz és termékekhez. Azoknak az autófestési technikáknak a használata, amelyek ebben a tartományban konzisztensen hozzák létre a rétegeket, optimális fedést és felületminőséget biztosít.
Rögtön felvihetem a védőlakkot az alapozó után, anélkül, hogy várnom kellene a teljes kifáradásra?
Nem. Az alapfestéket teljesen ki kell szárazítani, és ragadásmentes állapotba kell jutnia a felületi lakk felvitele előtt. A szárazítási idő általában 10–20 perc, a redukáló típusától és a műhely hőmérsékletétől függően. Ha túl korán viszik fel a felületi lakkot, a maradék oldószer bekerül a rétegbe, ami gödröket, hólyagokat vagy tapadási hibát okozhat. Mindig tartsa be az alapfesték–felületi lakk rendszer gyártójának előírásait a szárazítási időre vonatkozóan. A szárazítási időszak türelmes betartása elengedhetetlen a megbízható tapadáshoz és a hosszú távú autófestési felület minőségéhez, tartósságához és védelméhez.
Hogyan befolyásolja a környezeti hőmérséklet az alapfesték takarásának hatékonyságát?
A hőmérséklet közvetlenül befolyásolja a hígító elpárolgási sebességét, a permetezési minta jellemzőit és a felület száradási idejét. Hűvösebb környezetben az elpárolgás lelassul, csökken a folyás kockázata, de meghosszabbodik a szárazra száradási idő. Meleg körülmények között az elpárolgás gyorsul, növekszik a száraz permetezés kockázata, és gyorsabb hatású hígító termékek szükségesek. A hígító kiválasztását az adott környezeti feltételekhez kell igazítani az optimális viszkozitás és egyenletes fedettség biztosítása érdekében. A legtöbb autóipari alapfesték termék 60–85 Fahrenheit fok közötti hőmérsékleten történő felvitelre készült; ezen tartományon kívüli működtetés esetén a hígító mennyiségét módosítani kell, és tapasztalt technikára van szükség a teljes alapfesték–lágyító rendszer teljesítményének és a fedettség minőségének fenntartásához.