 EN
Mezcla de dos componentes epoxy primer correctamente es esencial para lograr un recubrimiento duradero y protector sobre superficies metálicas. Cuando estos componentes se combinan de forma inadecuada, se corre el riesgo de una adherencia comprometida, una curación irregular y un fallo prematuro del recubrimiento. Comprender la técnica de mezcla precisa, los requisitos de proporción y los procedimientos de manipulación garantiza que su capa protectora funcione según lo previsto durante toda su vida útil.
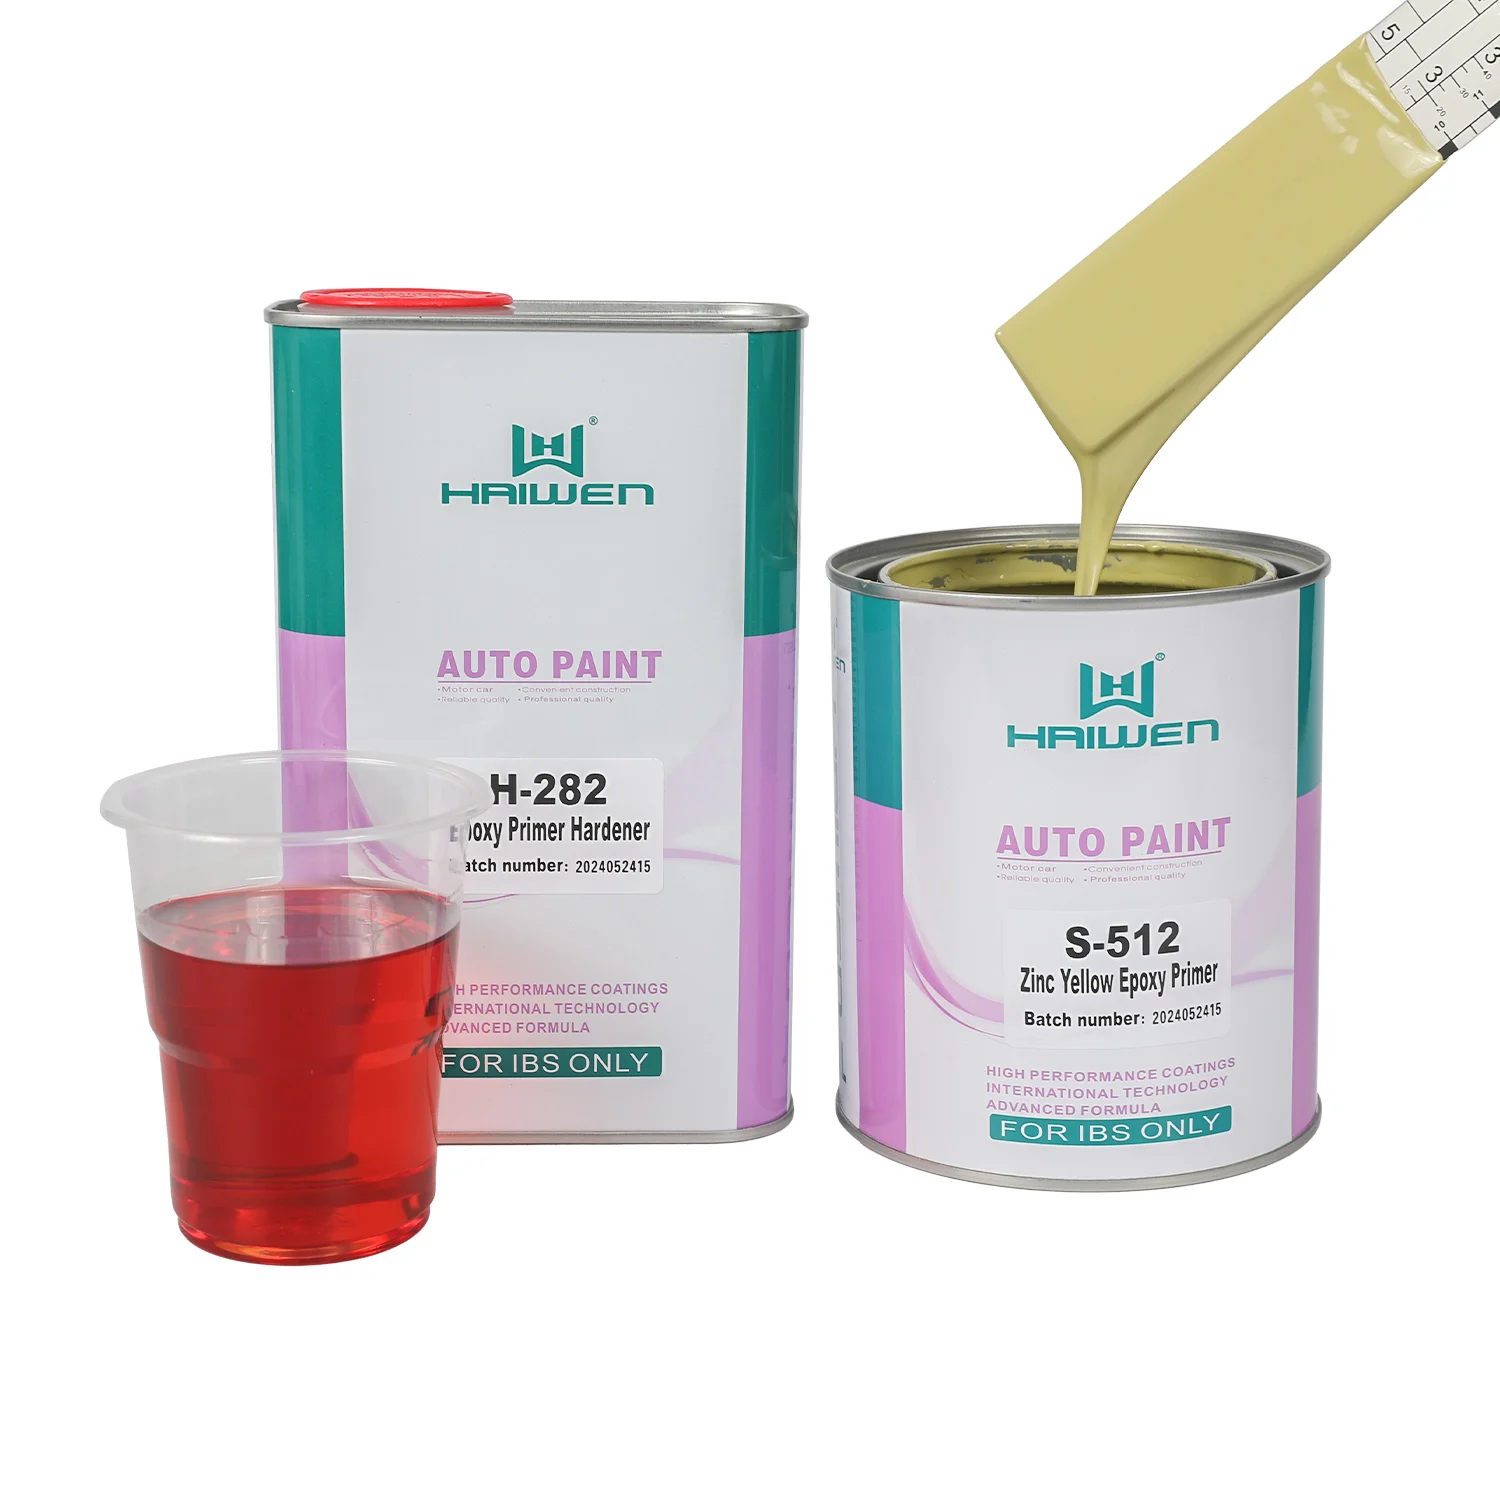
Los sistemas de imprimación epoxi de dos componentes constan de una base resina y un catalizador endurecedor. Estos materiales permanecen estables por separado, pero deben combinarse exactamente en el momento de la aplicación. La reacción química entre los componentes inicia la curación; por eso, el momento adecuado, la precisión en la proporción y la mezcla exhaustiva influyen directamente en la calidad del recubrimiento, la resistencia de la adherencia y la resistencia a la exposición ambiental sobre sustratos metálicos.
Comprensión de la composición de la imprimación epoxi y de las proporciones de mezcla
Identificación y medición de los componentes
Antes de comenzar, identifique qué recipiente contiene la resina del imprimante epoxi y cuál contiene el endurecedor. Los fabricantes siempre especifican la proporción de mezcla en las etiquetas del producto, normalmente expresada en partes por volumen o por peso. Las proporciones más comunes son 2:1, 1:1 o 4:1, según la formulación. Apartarse de la proporción recomendada altera la reacción química, lo que puede provocar pegajosidad, curado blando o excesiva fragilidad. Utilice vasos medidores calibrados o recipientes graduados para garantizar la precisión, especialmente en lotes más grandes destinados a métodos extensos de aplicación de imprimante epoxi sobre superficies metálicas industriales.
Temperatura y Condiciones Ambientales
La temperatura afecta directamente el tiempo de secado y el comportamiento de curado de la imprimación epoxi. La mayoría de los sistemas de dos componentes curan más rápidamente entre 60 y 85 °F (15 y 29 °C), y las instrucciones del fabricante especifican las condiciones óptimas de trabajo. Las bajas temperaturas ralentizan la reacción química, lo que prolonga el tiempo de secado de la imprimación epoxi y genera acabados pegajosos y difíciles de aplicar. El calor acelera el curado, pero conlleva el riesgo de formación prematura de una película superficial, lo que reduce el tiempo de trabajo y complica la aplicación. Almacene ambos componentes en condiciones climatizadas antes de mezclarlos, y déjelos alcanzar la temperatura ambiente si se han almacenado en entornos fríos.
Procedimientos de mezcla para imprimación epoxi de dos componentes
Proceso de mezcla paso a paso
Vierta la resina base del imprimador epoxi en un recipiente limpio y seco primero. Añada el endurecedor según la proporción especificada por el fabricante y luego remueva lentamente y con cuidado durante dos a tres minutos completos. Utilice una varilla o paleta de mezcla para homogeneizar completamente, asegurándose de que no quede material sin mezclar en el fondo ni en los bordes del recipiente. Trabaje la mezcla de forma metódica, desde el centro hacia afuera, eliminando cualquier rastro de endurecedor concentrado. Raspe repetidamente las paredes y el fondo del recipiente para garantizar una homogeneización total. Una mezcla adecuada elimina las vetas blancas, los remolinos o las variaciones de color que indican una mezcla incompleta.
Evitar errores comunes al mezclar
Nunca añada más endurecedor para acelerar el tiempo de secado de la imprimación epoxi; el endurecedor en exceso crea recubrimientos frágiles y propensos a tensiones que fallan bajo ciclos térmicos y esfuerzos mecánicos. Por el contrario, la cantidad insuficiente de endurecedor deja superficies blandas y pegajosas que nunca curan por completo. Evite mezclar a plena luz solar ni cerca de fuentes de calor; utilice espacios sombreados y bien ventilados. No agite rápidamente ni con fuerza, ya que esto atrapa burbujas de aire que se convierten en defectos en el recubrimiento final. Si se forman burbujas, permita que la imprimación epoxi mezclada repose de cinco a diez minutos antes de su aplicación, para que las burbujas asciendan y escapen de forma natural.
Técnicas de aplicación y tiempo de secado de la imprimación epoxi
Métodos Óptimos de Aplicación
Tras la mezcla, la imprimación epoxi está lista para su aplicación inmediata sobre superficies metálicas. El tiempo de trabajo varía según la formulación, normalmente entre 30 minutos y dos horas; consulte la hoja técnica del producto para conocer los métodos específicos de aplicación de la imprimación epoxi. Aplique capas finas y uniformes con un pincel, rodillo o equipo de pulverización adecuado para su sustrato. En superficies metálicas, asegúrese de que el sustrato esté limpio, seco y libre de óxido, aceite o contaminantes, ya que estos afectan la adherencia. Trabaje de forma metódica para mantener los bordes húmedos y evitar marcas de solapamiento. Más delgado las capas secas se secan de forma más uniforme y curan de forma más completa que las aplicaciones gruesas.
Tiempo de secado y especificaciones de curado de la imprimación epoxi
El secado superficial de la imprimación epoxi normalmente ocurre entre cuatro y ocho horas, dependiendo de la temperatura y del espesor de la película. Sin embargo, el tiempo de secado de la imprimación epoxi para manipulación mecánica o lijado ligero generalmente se extiende hasta 24 horas. El tiempo total de secado y curado de la imprimación epoxi hasta alcanzar su dureza máxima puede requerir de 7 a 14 días, período durante el cual finaliza la reacción química de reticulación. No exponga el recubrimiento a humedad, temperaturas extremas ni esfuerzos mecánicos durante la fase inicial de curado. Muchas aplicaciones industriales exigen un curado de siete días antes de la aplicación de la capa de acabado o del inicio de la operación del equipo. Aplicar prematuramente la capa de acabado o exponer el recubrimiento atrapa material no reticulado, lo que provoca fallos de adherencia y deterioro del recubrimiento.
Garantía de calidad y prevención de problemas
Verificación de la mezcla adecuada y la cobertura
Después de aplicar la imprimación epoxi sobre superficies metálicas, observe la superficie recubierta para verificar un brillo uniforme, una consistencia uniforme del color y la ausencia de rayas o zonas descubiertas. Cualquier variación visible sugiere una mezcla incompleta de los componentes originales. Utilice un medidor de espesor de película seca para confirmar que la profundidad del recubrimiento cumpla con la especificación, típicamente entre 3 y 5 mils para capas simples. Si el espesor es insuficiente, programe una segunda capa tras transcurrir el tiempo adecuado de secado de la imprimación epoxi. Inspeccione muestras curadas o paneles de prueba bajo condiciones típicas de uso final para validar dureza, flexibilidad y adherencia antes de la aplicación en producción completa.
Resolución de problemas relacionados con el curado
Si la imprimación epoxi curada permanece blanda, pegajosa o tarda en endurecerse tras el tiempo indicado, es probable que las causas sean errores en la proporción de mezcla o una mezcla incompleta. Asimismo, una temperatura ambiente baja prolonga considerablemente el tiempo de secado de la imprimación epoxi. Para evitar que esto vuelva a ocurrir, compruebe las proporciones de los componentes según la etiqueta del producto, mida con precisión empleando herramientas calibradas y agite durante todo el tiempo recomendado. Guarde los componentes sin mezclar a las temperaturas indicadas y examine si presentan separación o sedimentación antes de su uso. Si un lote no cura correctamente, no aplique capas adicionales; retire, en su lugar, el recubrimiento defectuoso y reinicie el proceso con una mezcla fresca, siguiendo correctamente todos los procedimientos.
Preguntas frecuentes
¿Qué ocurre si mezclo los componentes de la imprimación epoxi en una proporción incorrecta?
Las proporciones incorrectas alteran la reacción química de reticulación. Un exceso de resina deja una superficie blanda y pegajosa, mientras que un exceso de endurecedor produce recubrimientos frágiles y propensos a tensiones, lo que favorece la aparición de grietas. Siempre siga con exactitud la proporción especificada por el fabricante y utilice herramientas de medición calibradas para garantizar precisión.
¿Cómo afecta la temperatura el tiempo de secado y el curado de la imprimación epoxi?
Las temperaturas más bajas prolongan considerablemente el tiempo de secado y el curado de la imprimación epoxi. A 10 °C, el curado completo puede tardar de 3 a 4 semanas, frente a 7–14 días a 21 °C. El curado óptimo se produce entre 16 y 29 °C. El calor excesivo acelera el curado, pero reduce el tiempo de trabajo y aumenta el riesgo de defectos superficiales; por tanto, mantenga temperaturas estables y moderadas durante la aplicación y el curado.
¿Puedo aplicar una capa de acabado antes de que finalice el tiempo de secado de la imprimación epoxi?
No. Aplicar la capa de acabado antes de que el imprimador epoxi haya secado y curado completamente atrapa material no reticulado, lo que provoca fallos de adherencia y deterioro del recubrimiento. Siga el tiempo de curado especificado por el fabricante, normalmente de 7 días, antes de aplicar la capa de acabado. Aplicar prematuramente la capa de acabado anula las garantías de rendimiento y durabilidad del sistema protector.