 EN
Trộn hai thành phần lớp lót epoxy một cách chính xác là điều thiết yếu để đạt được lớp phủ bảo vệ bền bỉ trên bề mặt kim loại. Khi hai thành phần này kết hợp không đúng cách, bạn có nguy cơ gặp phải các vấn đề như độ bám dính kém, quá trình đóng rắn không đồng đều và lớp phủ bị hư hỏng sớm. Việc hiểu rõ kỹ thuật trộn chính xác, yêu cầu về tỷ lệ pha trộn cũng như quy trình xử lý sẽ đảm bảo lớp bảo vệ của bạn hoạt động đúng như mong đợi trong suốt tuổi thọ sử dụng.
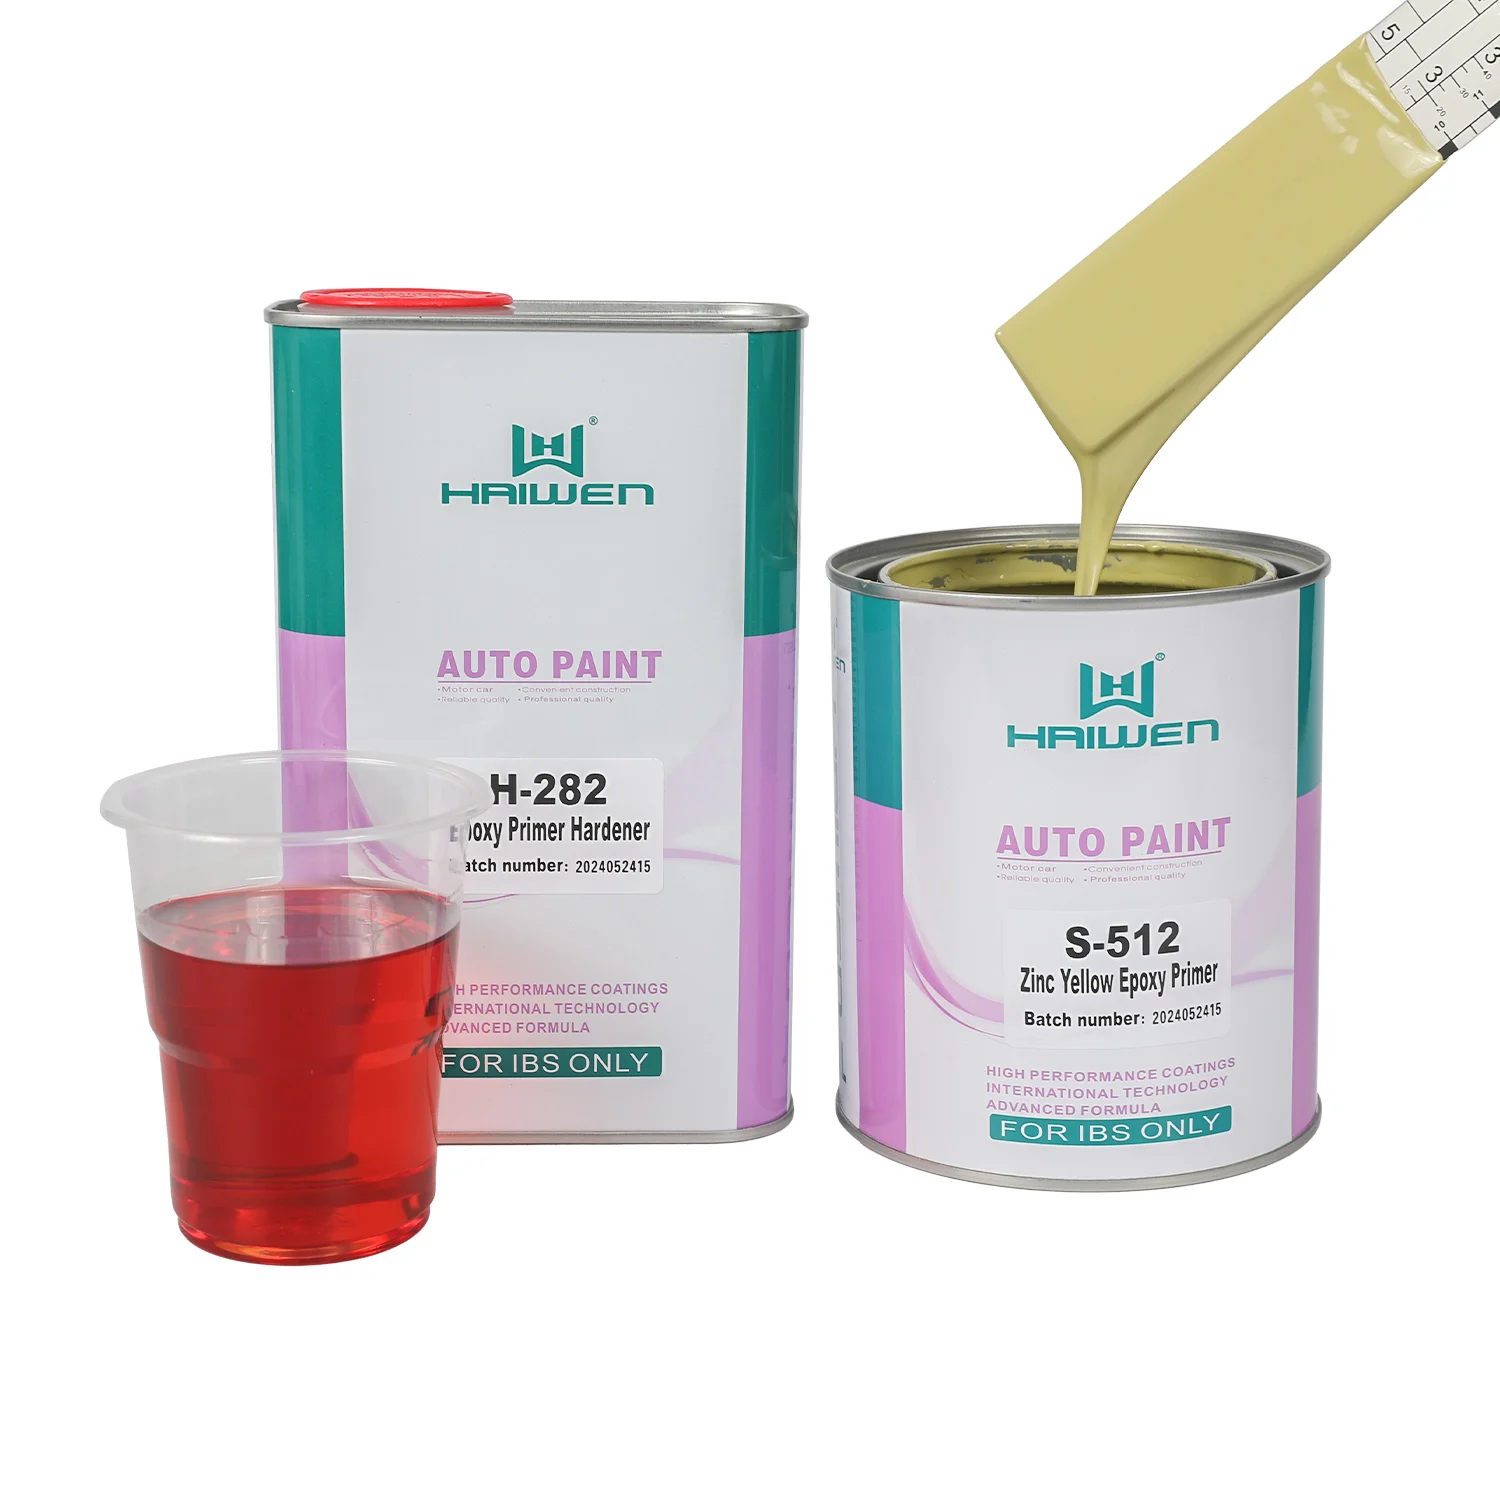
Các hệ sơn lót epoxy hai thành phần gồm một thành phần gốc nhựa và một thành phần chất đóng rắn. Hai vật liệu này duy trì tính ổn định khi tách riêng, nhưng bắt buộc phải được trộn với nhau ngay tại thời điểm thi công. Phản ứng hóa học giữa hai thành phần khởi đầu quá trình đóng rắn; vì vậy, yếu tố thời gian, độ chính xác về tỷ lệ và mức độ trộn đều ảnh hưởng trực tiếp đến chất lượng lớp phủ, độ bám dính và khả năng chống chịu tác động từ môi trường trên nền kim loại.
Hiểu về thành phần sơn lót epoxy và tỷ lệ pha trộn
Nhận diện và đo lường thành phần
Trước khi bắt đầu, xác định bình nào chứa nhựa lót epoxy và bình nào chứa chất đóng rắn. Nhà sản xuất luôn ghi rõ tỷ lệ pha trộn trên nhãn sản phẩm, thường được biểu thị theo thể tích hoặc khối lượng. Các tỷ lệ phổ biến bao gồm 2:1, 1:1 hoặc 4:1, tùy thuộc vào công thức. Việc lệch khỏi tỷ lệ khuyến nghị sẽ làm ảnh hưởng đến phản ứng hóa học, có thể dẫn đến hiện tượng dính tay, đóng rắn không đủ cứng hoặc quá giòn. Hãy sử dụng cốc đong đã hiệu chuẩn hoặc các dụng cụ chứa có vạch chia độ để đảm bảo độ chính xác, đặc biệt khi pha số lượng lớn nhằm áp dụng lớp lót epoxy trên các bề mặt kim loại công nghiệp.
Nhiệt độ và Điều kiện Môi trường
Nhiệt độ ảnh hưởng trực tiếp đến thời gian khô và hành vi đóng rắn của lớp sơn lót epoxy. Hầu hết các hệ hai thành phần đạt tốc độ đóng rắn nhanh nhất trong khoảng 60–85°F (15–29°C), và hướng dẫn của nhà sản xuất nêu rõ điều kiện làm việc tối ưu. Nhiệt độ thấp làm chậm phản ứng hóa học, kéo dài thời gian khô của lớp sơn lót epoxy và tạo ra bề mặt dính, khó thi công. Nhiệt độ cao đẩy nhanh quá trình đóng rắn nhưng có nguy cơ hình thành lớp da sớm, làm giảm thời gian thi công và gây khó khăn trong ứng dụng. Bảo quản cả hai thành phần trong điều kiện kiểm soát nhiệt độ trước khi trộn, và để chúng đạt nhiệt độ phòng nếu đã được lưu trữ trong môi trường lạnh.
Quy trình trộn sơn lót epoxy hai thành phần
Quy trình trộn từng bước
Đổ phần gốc nhựa lót epoxy vào một thùng sạch và khô trước tiên. Thêm chất đóng rắn theo tỷ lệ do nhà sản xuất quy định, sau đó khuấy chậm và cẩn thận trong đủ hai đến ba phút. Dùng que khuấy hoặc mái chèo để trộn đều, đảm bảo không còn vật liệu chưa trộn ở đáy hay thành thùng. Khuấy hỗn hợp một cách có hệ thống từ tâm ra ngoài, phá vỡ mọi vệt chất đóng rắn tập trung. Cạo liên tục thành và đáy thùng để đảm bảo đồng nhất hoàn toàn. Việc trộn đúng cách sẽ loại bỏ các vệt trắng, xoáy hoặc biến đổi màu — những dấu hiệu cho thấy việc trộn chưa đầy đủ.
Tránh các lỗi trộn phổ biến
Không bao giờ thêm nhiều chất đóng rắn hơn để đẩy nhanh thời gian khô của lớp sơn lót epoxy—việc dùng quá nhiều chất đóng rắn sẽ tạo ra lớp phủ giòn và dễ bị ứng suất, dẫn đến hỏng hóc khi chịu chu kỳ nhiệt và ứng suất cơ học. Ngược lại, lượng chất đóng rắn không đủ sẽ để lại bề mặt mềm, dính và không bao giờ đạt độ đóng rắn hoàn toàn. Tránh pha trộn dưới ánh nắng trực tiếp hoặc gần các nguồn nhiệt; hãy sử dụng khu vực râm mát và thông gió tốt. Không khuấy nhanh hoặc mạnh vì điều này sẽ giữ bọt khí trong hỗn hợp, gây khuyết tật trên lớp phủ hoàn thiện. Nếu xuất hiện bọt khí, hãy để hỗn hợp sơn lót epoxy đã pha nghỉ trong năm đến mười phút trước khi thi công, để bọt khí tự nổi lên và thoát ra một cách tự nhiên.
Kỹ thuật thi công và thời gian khô của sơn lót epoxy
Phương pháp ứng dụng tối ưu
Sau khi trộn, lớp sơn lót epoxy sẵn sàng để thi công ngay lên bề mặt kim loại. Thời gian làm việc phụ thuộc vào công thức cụ thể, thường dao động từ 30 phút đến hai giờ; vui lòng kiểm tra bảng dữ liệu kỹ thuật sản phẩm để biết phương pháp thi công lớp sơn lót epoxy chi tiết. Thi công các lớp mỏng và đều bằng cọ, con lăn hoặc thiết bị phun phù hợp với vật liệu nền. Đối với bề mặt kim loại, đảm bảo vật liệu nền sạch, khô và không có gỉ, dầu hoặc tạp chất—những yếu tố này làm giảm độ bám dính. Tiến hành thi công một cách có hệ thống để duy trì mép ướt và tránh các vệt chồng lấn. Chất pha loãng các lớp sơn khô đồng đều hơn và đóng rắn triệt để hơn so với các lớp dày.
Thời gian khô và thông số đóng rắn của sơn lót epoxy
Thời gian khô bề mặt của lớp sơn lót epoxy thường kéo dài từ bốn đến tám giờ, tùy thuộc vào nhiệt độ và độ dày màng sơn. Tuy nhiên, thời gian khô của lớp sơn lót epoxy để có thể xử lý cơ học hoặc chà nhám nhẹ thường kéo dài tới hai mươi tư giờ. Thời gian khô hoàn toàn và quá trình đóng rắn đạt độ cứng tối đa của lớp sơn lót epoxy có thể cần từ bảy đến mười bốn ngày, trong đó phản ứng hóa học tạo liên kết chéo được hoàn tất. Không để lớp phủ tiếp xúc với độ ẩm, nhiệt độ cực đoan hoặc ứng suất cơ học trong giai đoạn đóng rắn ban đầu. Nhiều ứng dụng công nghiệp yêu cầu thời gian đóng rắn bảy ngày trước khi thi công lớp sơn phủ hoàn thiện hoặc đưa thiết bị vào vận hành. Việc thi công lớp sơn phủ hoàn thiện quá sớm hoặc tiếp xúc sớm sẽ giữ lại các chất chưa tạo liên kết chéo, dẫn đến hiện tượng mất độ bám dính và phân hủy lớp phủ.
Đảm bảo chất lượng và phòng ngừa sự cố
Kiểm tra việc trộn đúng cách và độ phủ phù hợp
Sau khi sơn lớp lót epoxy lên bề mặt kim loại, quan sát bề mặt lớp phủ để kiểm tra độ bóng đồng đều, sự nhất quán về màu sắc và không có vệt loang hoặc vùng để hở. Bất kỳ sự khác biệt nào dễ thấy đều cho thấy các thành phần gốc chưa được trộn đều. Dùng thước đo độ dày lớp sơn khô để xác nhận độ dày lớp phủ đạt yêu cầu kỹ thuật, thường nằm trong khoảng 3–5 mil đối với lớp sơn đơn. Nếu độ dày không đủ, cần lên kế hoạch sơn lớp thứ hai sau khi thời gian khô của lớp lót epoxy đã kết thúc đúng quy định. Kiểm tra các mẫu đã đóng rắn hoặc bảng thử nghiệm trong điều kiện sử dụng thực tế điển hình nhằm xác nhận độ cứng, độ linh hoạt và độ bám dính trước khi áp dụng trên toàn bộ quy trình sản xuất.
Xử lý sự cố liên quan đến quá trình đóng rắn
Neu lop son mau epoxy da kho con mem, de dinh, hoac kho khoi cung sau thoi gian quy dinh, nguyen nhan co kha nang la do sai ty le pha che hoac khong tron ky. Nhiet do moi truong thap cung lam keo dai thoi gian kho cua son mau epoxy mot cach dang ke. De ngan chan viec nay xay ra lai, hay kiem tra lai ty le cac thanh phan theo nhan de tren san pham, do chinh xac bang cac cong cu da duoc hiệu chinh, va khuay trong dung thoi gian khuyen nghi. Luu giu cac thanh phan chua pha tron o nhiet do duoc khuyen nghi va kiem tra xem co hien tuong tach lop hoac lan xuong hay khong truoc khi su dung. Neu mot lot son khong khoi cung dung cach, khong nen phu them lop khac; thay vao do, hay loai bo lop son bi loi va bat dau lai voi mot hon hop moi, dam bao thuc hien day du va chinh xac tat ca cac buoc.
Câu hỏi thường gặp
Dieu gi se xay ra neu toi pha che sai ty le cac thanh phan cua son mau epoxy?
Tỷ lệ không chính xác sẽ làm gián đoạn phản ứng liên kết chéo hóa học. Dư lượng nhựa sẽ để lại bề mặt mềm và dính, trong khi dư lượng chất đóng rắn sẽ tạo ra lớp phủ giòn, dễ chịu ứng suất và dễ nứt. Luôn tuân thủ đúng tỷ lệ do nhà sản xuất quy định và sử dụng các dụng cụ đo đã được hiệu chuẩn để đảm bảo độ chính xác.
Nhiệt độ ảnh hưởng như thế nào đến thời gian khô và thời gian đóng rắn của lớp sơn lót epoxy?
Nhiệt độ thấp làm kéo dài đáng kể thời gian khô và thời gian đóng rắn của lớp sơn lót epoxy. Ở 50°F, thời gian đóng rắn hoàn toàn có thể mất 3–4 tuần, so với 7–14 ngày ở 70°F. Điều kiện đóng rắn tối ưu nằm trong khoảng 60–85°F. Nhiệt độ quá cao sẽ đẩy nhanh quá trình đóng rắn nhưng làm giảm thời gian thi công và tăng nguy cơ xuất hiện khuyết tật bề mặt; do đó, cần duy trì nhiệt độ ổn định và vừa phải trong suốt quá trình thi công và đóng rắn.
Tôi có thể sơn lớp phủ bề mặt trước khi lớp sơn lót epoxy kết thúc thời gian khô không?
Không. Việc sơn lớp phủ bề mặt trước khi lớp sơn lót epoxy khô hoàn toàn và đạt độ cứng cần thiết sẽ giữ lại các chất chưa liên kết chéo, dẫn đến mất độ bám dính và hư hỏng lớp phủ. Hãy tuân thủ thời gian đóng rắn do nhà sản xuất quy định, thường là 7 ngày, trước khi sơn lớp phủ bề mặt. Việc sơn lớp phủ bề mặt quá sớm sẽ làm mất hiệu lực các cam kết về hiệu suất và độ bền của hệ thống bảo vệ.