 EN
Aplicación primer para automoción aplicar correctamente la imprimación es uno de los pasos más críticos para lograr una resistencia máxima a la corrosión en superficies metálicas. La base de cualquier acabado duradero comienza mucho antes de aplicar la capa final, iniciando con la preparación adecuada de la superficie y la aplicación correcta de la imprimación. Sin una imprimación automotriz de calidad, incluso los sistemas de pintura más avanzados fallan prematuramente, permitiendo que la humedad y el oxígeno penetren e inicien la formación de óxido debajo del recubrimiento. Comprender todo el proceso transforma sus resultados de acabado de regulares a excepcionales.
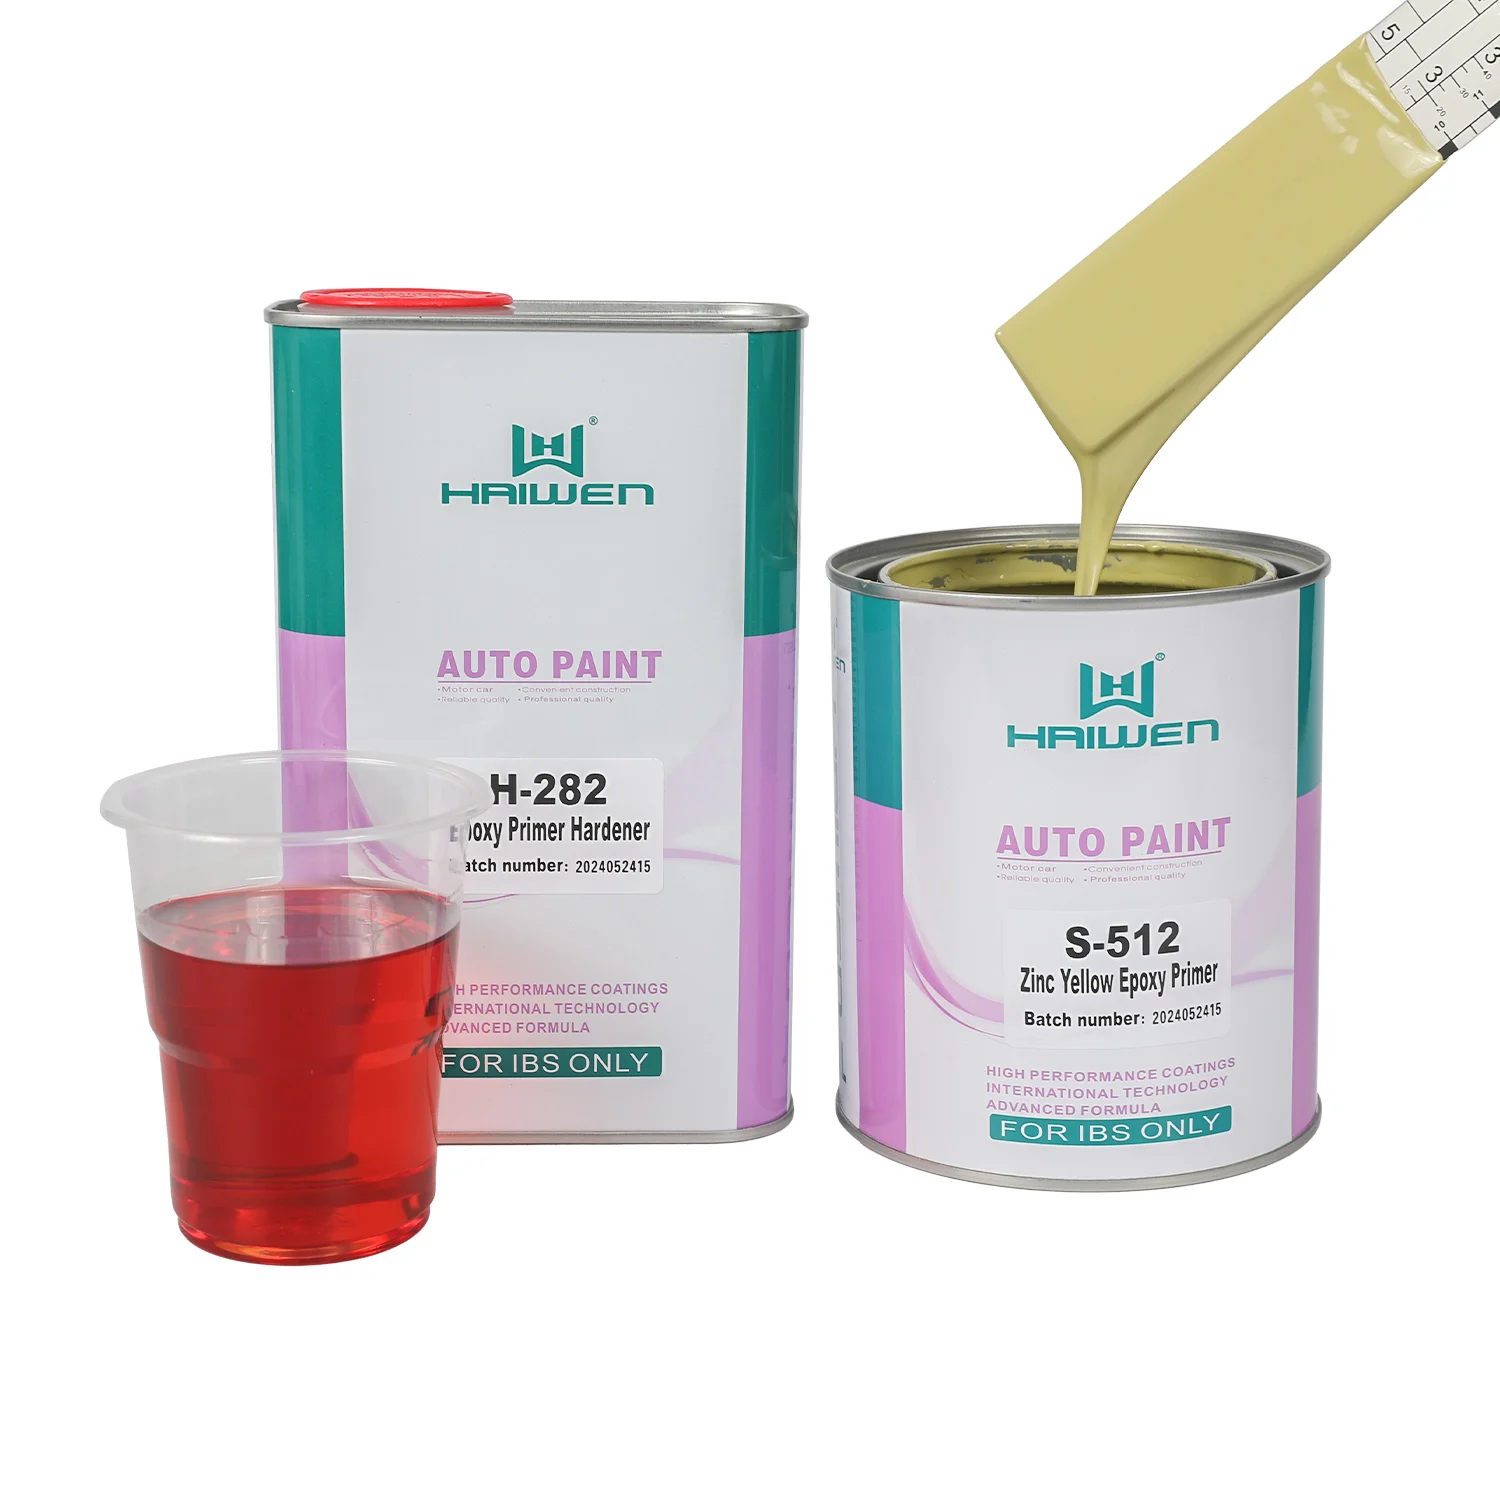
La eficacia de cualquier recubrimiento anticorrosivo depende totalmente de la preparación adecuada del sustrato y de la aplicación correcta de la capa de imprimación. La preparación de la pintura automotriz no consiste simplemente en cubrir metal desnudo; requiere eliminar contaminantes, óxido y pintura antigua para crear una superficie ideal para la adherencia. Un promotor de adherencia superficial actúa químicamente como puente entre el sustrato metálico y las capas posteriores de pintura, garantizando una adherencia a nivel molecular que la adherencia mecánica por sí sola no puede lograr. Esta guía integral le explica paso a paso cada etapa esencial, desde la evaluación inicial de la superficie hasta el curado final de la imprimación.
Preparación de la superficie para una adherencia óptima de la imprimación
Evaluación del estado actual de la superficie
Antes de comenzar cualquier aplicación de imprimación, evalúe minuciosamente la superficie metálica para determinar el método de preparación adecuado. Examine si hay pintura existente, óxido, costra, grasa u otros contaminantes que afecten la adherencia. La oxidación ligera en la superficie requiere un tratamiento distinto al de la corrosión severa o a múltiples capas de pintura antigua. Tómese el tiempo necesario para identificar las zonas problemáticas donde la humedad ha penetrado en los recubrimientos existentes, ya que estas áreas necesitan una preparación agresiva para exponer metal limpio. Una evaluación adecuada evita trabajos repetidos y garantiza que su imprimación automotriz se adhiera de forma uniforme en toda la superficie.
Limpieza y eliminación de contaminantes
La limpieza elimina aceites, ceras y contaminantes atmosféricos que impiden que el recubrimiento anticorrosivo se adhiera de forma efectiva. Utilice desengrasantes y soluciones limpiadoras adecuados según el tipo de contaminación y las restricciones ambientales aplicables. La limpieza con disolventes resulta eficaz para aceites y ceras ligeras, mientras que los limpiadores alcalinos eliminan residuos industriales más pesados. Permita que las superficies sequen por completo tras el lavado, ya que la humedad bajo la imprimación genera bolsas atrapadas donde comienza la corrosión. Para la preparación de pintura automotriz en entornos marinos o costeros, considere pasos adicionales de eliminación de sales para evitar la migración de sales bajo los recubrimientos. Esta fase de limpieza es imprescindible para lograr una resistencia máxima a la corrosión.
Tratamiento del sustrato y desarrollo del perfil metálico
Selección del método abrasivo adecuado
El método de abrasión mecánica influye notablemente en la capacidad del promotor de adherencia superficial para establecer enlaces moleculares con el sustrato. La granalladura crea un perfil metálico ideal para la adherencia de la imprimación, pero genera una cantidad considerable de polvo y requiere equipos especializados. El cepillado con alambre resulta adecuado para proyectos pequeños y reparaciones in situ, aunque exige una técnica cuidadosa para lograr una preparación superficial uniforme. El decapado químico elimina la pintura sin desarrollar un perfil metálico, pero funciona bien como paso previo a los procesos abrasivos. El esmerilado y el lijado se adaptan eficazmente a geometrías irregulares y reparaciones parciales, donde la limpieza por granalladura resulta poco práctica. Seleccione su método según la escala del proyecto, las normativas ambientales aplicables y el cronograma deseado de resistencia a la corrosión.
Creación de la profundidad adecuada del perfil metálico
Las normas industriales especifican la profundidad del perfil metálico para optimizar el rendimiento de los recubrimientos anticorrosivos, normalmente entre 2,0 y 3,0 mils para lograr una adherencia óptima del imprimante automotriz. Este perfil crea picos y valles microscópicos en los que el material del imprimante puede fluir, anclando mecánicamente el recubrimiento. Una profundidad insuficiente del perfil deja superficies demasiado lisas, donde los imprimantes se unen únicamente mediante fuerzas de adhesión, lo que los hace vulnerables a la separación bajo ciclos térmicos o esfuerzos mecánicos. Un perfil excesivamente profundo desperdicia tiempo y material sin mejorar la adherencia y, en ocasiones, genera valles donde queda atrapado aire. Mida la profundidad del perfil mediante cinta réplica o medidores electrónicos para confirmar que se ha alcanzado la especificación antes de aplicar el imprimante.
Técnicas de aplicación del imprimante para máxima protección
Preparación y aplicación del imprimante
La aplicación adecuada del promotor de adherencia comienza con la mezcla de la imprimación automotriz según las especificaciones del fabricante, ya que las proporciones incorrectas comprometen las propiedades de la capa protectora contra la corrosión. Verifique cuidadosamente el tiempo de vida útil tras la mezcla y deseche cualquier imprimación mezclada que supere el tiempo de trabajo, pues los materiales separados se aplican de forma irregular y curan de manera inconsistente. Aplique la imprimación en capas finas y uniformes, en lugar de intentar cubrir por completo la superficie con una sola capa gruesa, lo cual provoca goteos y una curación deficiente. Mantenga una distancia y presión constantes durante la pulverización para garantizar un espesor uniforme y una formación adecuada de la película, lo que maximiza la resistencia a la corrosión. La temperatura y la humedad influyen significativamente en el éxito de la preparación de la pintura automotriz; por tanto, aplique las imprimaciones dentro de la ventana ambiental indicada en las fichas técnicas.
Curado y preparación de la superficie entre capas
Permita que cada capa de imprimación se cure completamente según las especificaciones del producto antes de aplicar capas posteriores o la pintura final, ya que una aplicación prematura compromete la integridad de la capa protectora contra la corrosión. Un ligero lijado entre capas de imprimación elimina el polvo y las partículas sueltas, al tiempo que favorece la adherencia mecánica entre capas. Lije únicamente lo suficiente para opacar la superficie; un lijado agresivo reduce el espesor de la película protectora y anula la resistencia a la corrosión que ha logrado establecer. Algunos protocolos de preparación de pintura automotriz recomiendan enjuagar entre capas para eliminar el polvo generado por el lijado antes de aplicar la siguiente capa. Varias capas finas de imprimación ofrecen una protección anticorrosiva superior frente a pocas capas gruesas, formando una barrera robusta contra la penetración de humedad y oxígeno.
Preguntas frecuentes
¿Cuál es el propósito principal de la imprimación automotriz en la prevención de la corrosión?
La imprimación para automóviles actúa tanto como recubrimiento preventivo contra la corrosión como promotor de la adherencia superficial, creando una barrera protectora mientras se une químicamente al sustrato. Evita el contacto directo entre el metal y el entorno corrosivo y garantiza que las capas de pintura permanezcan firmemente adheridas. La composición química de la imprimación incluye típicamente compuestos a base de cinc y resinas epoxi que inhiben activamente los mecanismos de corrosión y ofrecen una adherencia superior para las capas superpuestas.
¿Cómo afecta una preparación adecuada de la pintura automotriz al rendimiento de la imprimación?
Una preparación exhaustiva de la pintura automotriz determina directamente si la imprimación establece una resistencia efectiva contra la corrosión y una adherencia duradera de la pintura. Los contaminantes, la pintura antigua, el óxido y la oxidación bloquean el proceso de unión química que hace eficaz al promotor de adherencia superficial. Al eliminar estas barreras y desarrollar un perfil metálico adecuado, el recubrimiento anticorrosivo puede formar enlaces a nivel molecular que permanecen intactos frente a ciclos térmicos, esfuerzos mecánicos y exposición ambiental.
¿Puedo aplicar directamente la imprimación automotriz sobre la pintura antigua?
Aplicar una imprimación automotriz sobre una pintura antigua intacta y bien adherida puede funcionar en algunos casos, pero este método sacrifica la resistencia superior a la corrosión que ofrece la imprimación sobre metal desnudo. Si la pintura antigua se descascara, está oxidada o presenta mala adherencia, la aplicación de la imprimación fracasará independientemente de la precisión con que se realice. La mejor práctica consiste en eliminar los recubrimientos antiguos hasta dejar al descubierto el metal, lo que garantiza la máxima eficacia del recubrimiento anticorrosivo y elimina la corrosión oculta que compromete la protección superficial a largo plazo.