 EN
Uygulama otomotiv Astarı doğru şekilde uygulamak, metal yüzeylerde maksimum korozyon direnci elde etmek için en kritik adımlardan biridir. Herhangi bir dayanıklı kaplamanın temeli, üst katmanın uygulanmasından çok önce, doğru yüzey hazırlığı ve astar uygulamasıyla başlar. Kaliteli bir otomotiv astarı olmadan, en iyi boya sistemleri bile erken başarısız olur; bu durum, nemin ve oksijenin kaplama altına nüfuz etmesine ve pas oluşumunu başlatmasına izin verir. Tüm süreci anlama, sonuçlarınızı ortalama düzeyden olağanüstü seviyeye taşır.
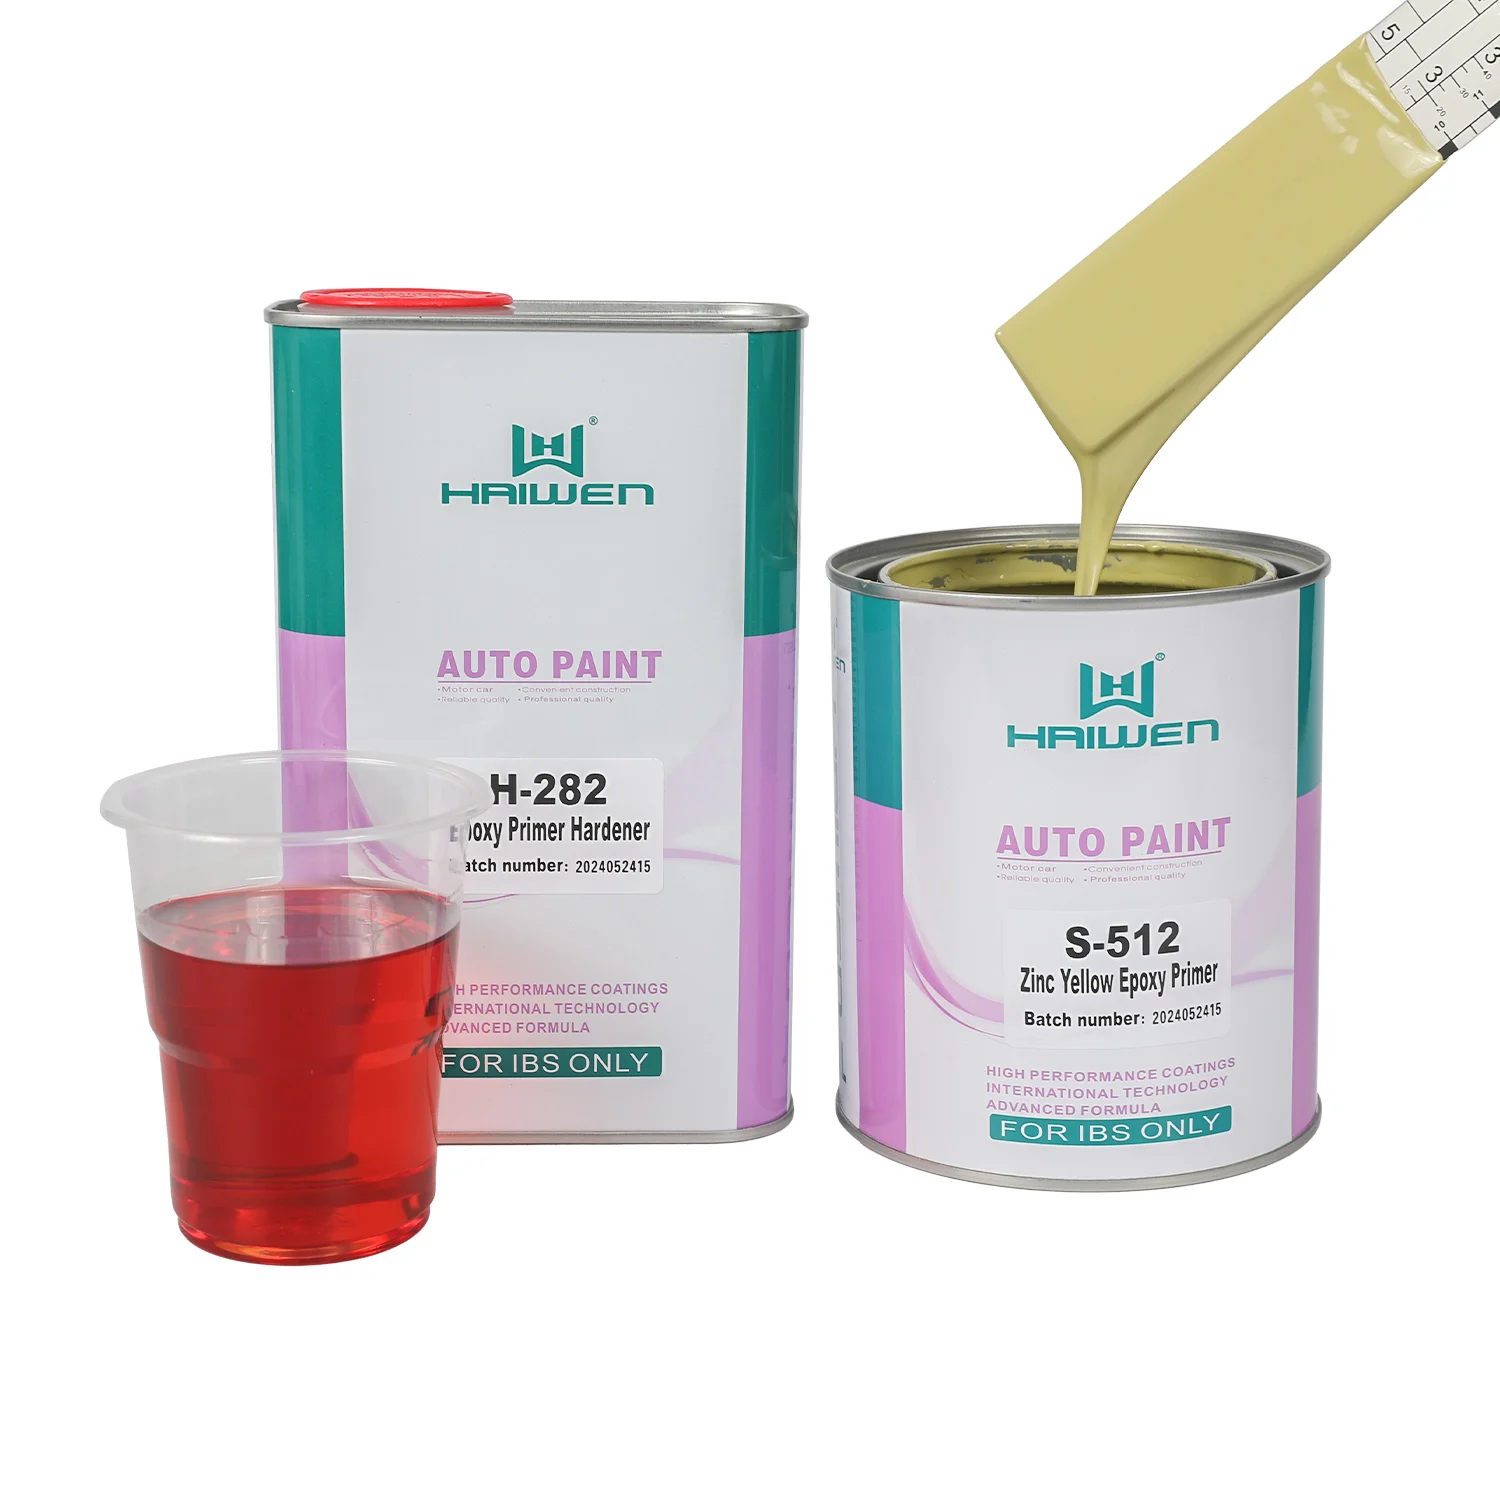
Herhangi bir pas önleme kaplamasının etkinliği, alt tabakanın ne kadar iyi hazırlanması ve astar katmanının nasıl uygulanmasına tamamen bağlıdır. Otomotiv boya hazırlığı yalnızca açık metali kaplamakla ilgili değildir; ideal yapışma yüzeyi oluşturmak için kirleri, oksitlenmeyi ve eski boyayı kaldırmayı gerektirir. Bir yüzey yapıştırıcı promotörü, metal alt tabaka ile sonraki boya katmanları arasındaki boşluğu kimyasal olarak doldurarak çalışır ve bu sayede yalnızca mekanik yapışma ile elde edilemeyecek moleküler düzeyde bir yapışma sağlar. Bu kapsamlı kılavuz, başlangıçtaki yüzey değerlendirmesinden nihai astar sertleşmesine kadar her temel adımı size adım adım gösterir.
En İyi Astar Yapışması İçin Yüzey Hazırlığı
Mevcut Yüzey Durumunun Değerlendirilmesi
Herhangi bir astar uygulamasına başlamadan önce, uygun hazırlık yöntemini belirlemek için metal yüzeyi dikkatlice değerlendirin. Yapışmayı bozan mevcut boya, pas, kabuk, yağ veya diğer kirleticileri inceleyin. Hafif yüzey oksitlenmesi, ağır korozyon veya eski boyanın çok katmanlı olması durumundan farklı bir işlem gerektirir. Mevcut kaplamalara suyun nüfuz ettiği problem alanlarını tespit etmek için zaman ayırın; çünkü bu bölgeler, temiz metali ortaya çıkarmak için agresif bir hazırlık gerektirir. Doğru değerlendirme, tekrar iş yapmayı önler ve otomotiv astarınızın tüm yüzey boyunca eşit şekilde tutunmasını sağlar.
Temizleme ve Kirleticilerin Giderilmesi
Temizlik, pas önleme kaplamasının etkili bir şekilde yapışmasını engelleyen yağları, mumları ve havadan gelen kirleri kaldırır. Kirlilik türüne ve çevresel kısıtlamalarınıza göre uygun yağ çözücüler ve temizleme çözeltileri kullanın. Hafif yağlar ve mumlar için çözücü temizliği uygundur; daha ağır endüstriyel kalıntılar için ise alkali temizleyiciler tercih edilmelidir. Yüzeylerin tamamen kurumasını sağlayın; çünkü astarın altındaki nem, korozyonun başladığı tuzak bölgeler oluşturur. Deniz veya kıyı bölgelerinde otomotiv boyası hazırlığı için, kaplamaların altına sızan tuzu önlemek amacıyla ekstra tuz giderme adımları düşünülmelidir. Bu temizlik aşaması, maksimum korozyon direnci elde etmek için mutlaka uygulanmalıdır.
Alt Tabaka İşleme ve Metal Profili Geliştirme
Doğru Aşındırıcı Yöntemin Seçilmesi
Mekanik aşındırma yöntemi, yüzey yapıştırma artırıcınızın alt tabaka ile moleküler bağlar kurmasının kalitesini önemli ölçüde etkiler. Kumla patlatma işlemi, astar yapışması için ideal metal profili oluşturur; ancak yoğun toz üretir ve özel ekipman gerektirir. Tel fırçalama, daha küçük projeler ve saha tamiratları için uygundur; ancak tutarlı yüzey hazırlığı elde edebilmek için dikkatli teknik gerekir. Kimyasal soyulma işlemi, metal profil gelişimi olmadan boyayı kaldırır; ancak aşındırma adımlarından önce oldukça etkilidir. Zımpara taşıyla taşlama ve zımparalama işlemleri, patlatma temizliğinin uygulanamadığı düzensiz geometriler ve kısmi tamiratlar için iyi uyarlanabilir. Yönteminizi, proje ölçeği, çevre düzenlemeleri ve istenen korozyon direnci süresine göre seçin.
Uygun Metal Profil Derinliği Oluşturma
Endüstri standartları, pas önleme kaplamasının performansını optimize etmek için metal profil derinliğini belirtir; genellikle otomotiv astarı yapışması için en iyi sonuç 2,0 ila 3,0 mil arasındadır. Bu profil, astar malzemesinin girebileceği mikroskopik tepeler ve vadiler oluşturur ve kaplamayı mekanik olarak sabitler. Yetersiz profil derinliği, astarların yalnızca yapışma kuvvetleriyle bağlandığı çok düz yüzeyler bırakır; bu da termal çevrimler veya mekanik stres altında ayrılmalarına yol açar. Aşırı profil derinliği ise yapışmayı artırmadan zaman ve malzeme israfına neden olur ve bazen hava hapsetmeye eğilimli vadiler yaratır. Astar uygulamasından önce spesifikasyonun sağlanıp sağlanmadığını doğrulamak için profil derinliğini replika bant veya elektronik kalınlık ölçerleri ile ölçün.
Maksimum Koruma İçin Astarı Uygulama Teknikleri
Astarı Hazırlama ve Uygulama
Uygun yüzey yapıştırıcı uygulaması, otomotiv astarı karışımının üretici tarafından belirtilen özelliklere göre hazırlanmasıyla başlar; çünkü yanlış oranlar pas önleme kaplamasının özelliklerini bozar. Kullanım ömrünü dikkatlice kontrol edin ve işçilik süresini aşan karıştırılmış astarı atın; çünkü ayrılmış malzemeler eşit olmayan şekilde uygulanır ve tutma işlemi tutarsız gerçekleşir. Tam kaplama sağlamak amacıyla tek bir kalın katman yerine, astarı ince ve eşit katmanlar halinde uygulayın; aksi takdirde akıntılar oluşur ve doğru şekilde tutmaz. Korozyon direncini en üst düzeye çıkarmak için film oluşumunu ve kalınlığın eşit olmasını sağlamak amacıyla püskürtme mesafesi ile basıncını sabit tutun. Sıcaklık ve nem, otomotiv boyası hazırlığı başarısını önemli ölçüde etkiler; bu nedenle astarları teknik veri sayfalarında belirtilen çevresel sınırlar içinde uygulayın.
Katmanlar Arası Kuruma ve Yüzey Hazırlığı
Pas önleyici kaplamanın bütünlüğünü bozmamak için, sonraki katmanları veya üst boyayı uygulamadan önce her astar katmanının ürün özelliklerine göre tam olarak kurumasına izin verin. Astarlama katmanları arasında hafif zımparalama, toz ve gevşek parçacıkları giderirken mekanik ara-katman yapışmasını artırır. Yüzeyi matlaştıracak kadar zımparalayın; aşırı zımparalama koruyucu filmin kalınlığını azaltır ve oluşturduğunuz korozyon direncini ortadan kaldırır. Bazı otomotiv boyası hazırlık protokolleri, bir sonraki katmanı uygulamadan önce zımparalama tozunu gidermek amacıyla katmanlar arasında yıkama işlemi yapılmasını önerir. Daha az sayıda kalın astar katmanına kıyasla, çok sayıda ince astar katmanı, nem ve oksijen nüfuzuna karşı daha üstün korozyon koruması sağlar ve sağlam bir bariyer oluşturur.
SSS
Otomotiv astarının korozyon önlemedeki temel amacı nedir?
Otomotiv astarı, hem pas önleyici bir kaplama hem de yüzey yapışmasını artırıcı bir madde olarak işlev görür; bu sayede koruyucu bir bariyer oluştururken aynı zamanda alt tabakaya kimyasal olarak bağlanır. Metalin ve aşındırıcı ortamın doğrudan temasını engeller ve boyaların sağlam şekilde tutunmasını sağlar. Astarın kimyasal bileşimi genellikle paslanmayı aktif olarak engelleyen çinko bazlı bileşikler ile üst katman boyaları için üstün yapışma sağlayan epoksi reçinelerinden oluşur.
Doğru otomotiv boya hazırlığı, astar performansını nasıl etkiler?
Kapsamlı otomotiv boya hazırlığı, astarın etkili korozyon direnci oluşturup oluşturmadığını ve kalıcı boya yapışmasını sağlayıp sağlamadığını doğrudan belirler. Kirler, eski boya, pas ve oksitlenme, yüzey yapıştırıcısının etkili olmasını sağlayan kimyasal bağlanma sürecini engeller. Bu engelleri kaldırıp doğru metal profili oluşturduğunuzda, pas önleyici kaplama sıcaklık değişimleri, mekanik gerilim ve çevresel etkilere karşı dayanıklı moleküler düzeyde bağlar oluşturabilir.
Otomotiv astarını eski boyanın üzerine doğrudan uygulayabilir miyim?
Bütün ve iyi yapışmış eski boya üzerine otomotiv astarı uygulamak bazı durumlarda işe yarayabilir; ancak bu yaklaşım, çıplak metal üzerine astar uygulamanın sağladığı üstün korozyon direncini feda eder. Eski boya pullanıyorsa, oksitlenmişse veya zayıf yapışmaysa, astar uygulaması ne kadar dikkatli yapılırsa yapılsın başarısız olur. En iyi uygulama, eski kaplamaları çıplak metale kadar kaldırmaktır; bu, maksimum pas önleme kaplaması etkinliğini sağlar ve uzun vadeli yüzey korumasını zayıflatan gizli korozyonu ortadan kaldırır.