 EN
لاگو کرنا آٹوموٹو پرائمر درست طریقے سے لاگو کرنا دھاتی سطحوں پر زیادہ سے زیادہ کوروزن کی مزاحمت حاصل کرنے کے لیے سب سے اہم مراحل میں سے ایک ہے۔ کسی بھی پائیدار ختم ہونے والی پرت کی بنیاد اوپری پرت لاگو ہونے سے کافی پہلے شروع ہوتی ہے، جو مناسب سطحی تیاری اور پرائمرو کے لاگو کرنے سے شروع ہوتی ہے۔ بغیر معیاری آٹوموٹو پرائمرو کے، سب سے بہترین پینٹ نظام بھی جلدی ناکام ہو جاتے ہیں، جس کی وجہ سے نمی اور آکسیجن کو پرت کے نیچے داخل ہونے اور زنگ لگنے کا عمل شروع کرنے کی اجازت ملتی ہے۔ مکمل عمل کو سمجھنا آپ کے ختم ہونے والے نتائج کو عام سے استثنائی بنا دیتا ہے۔
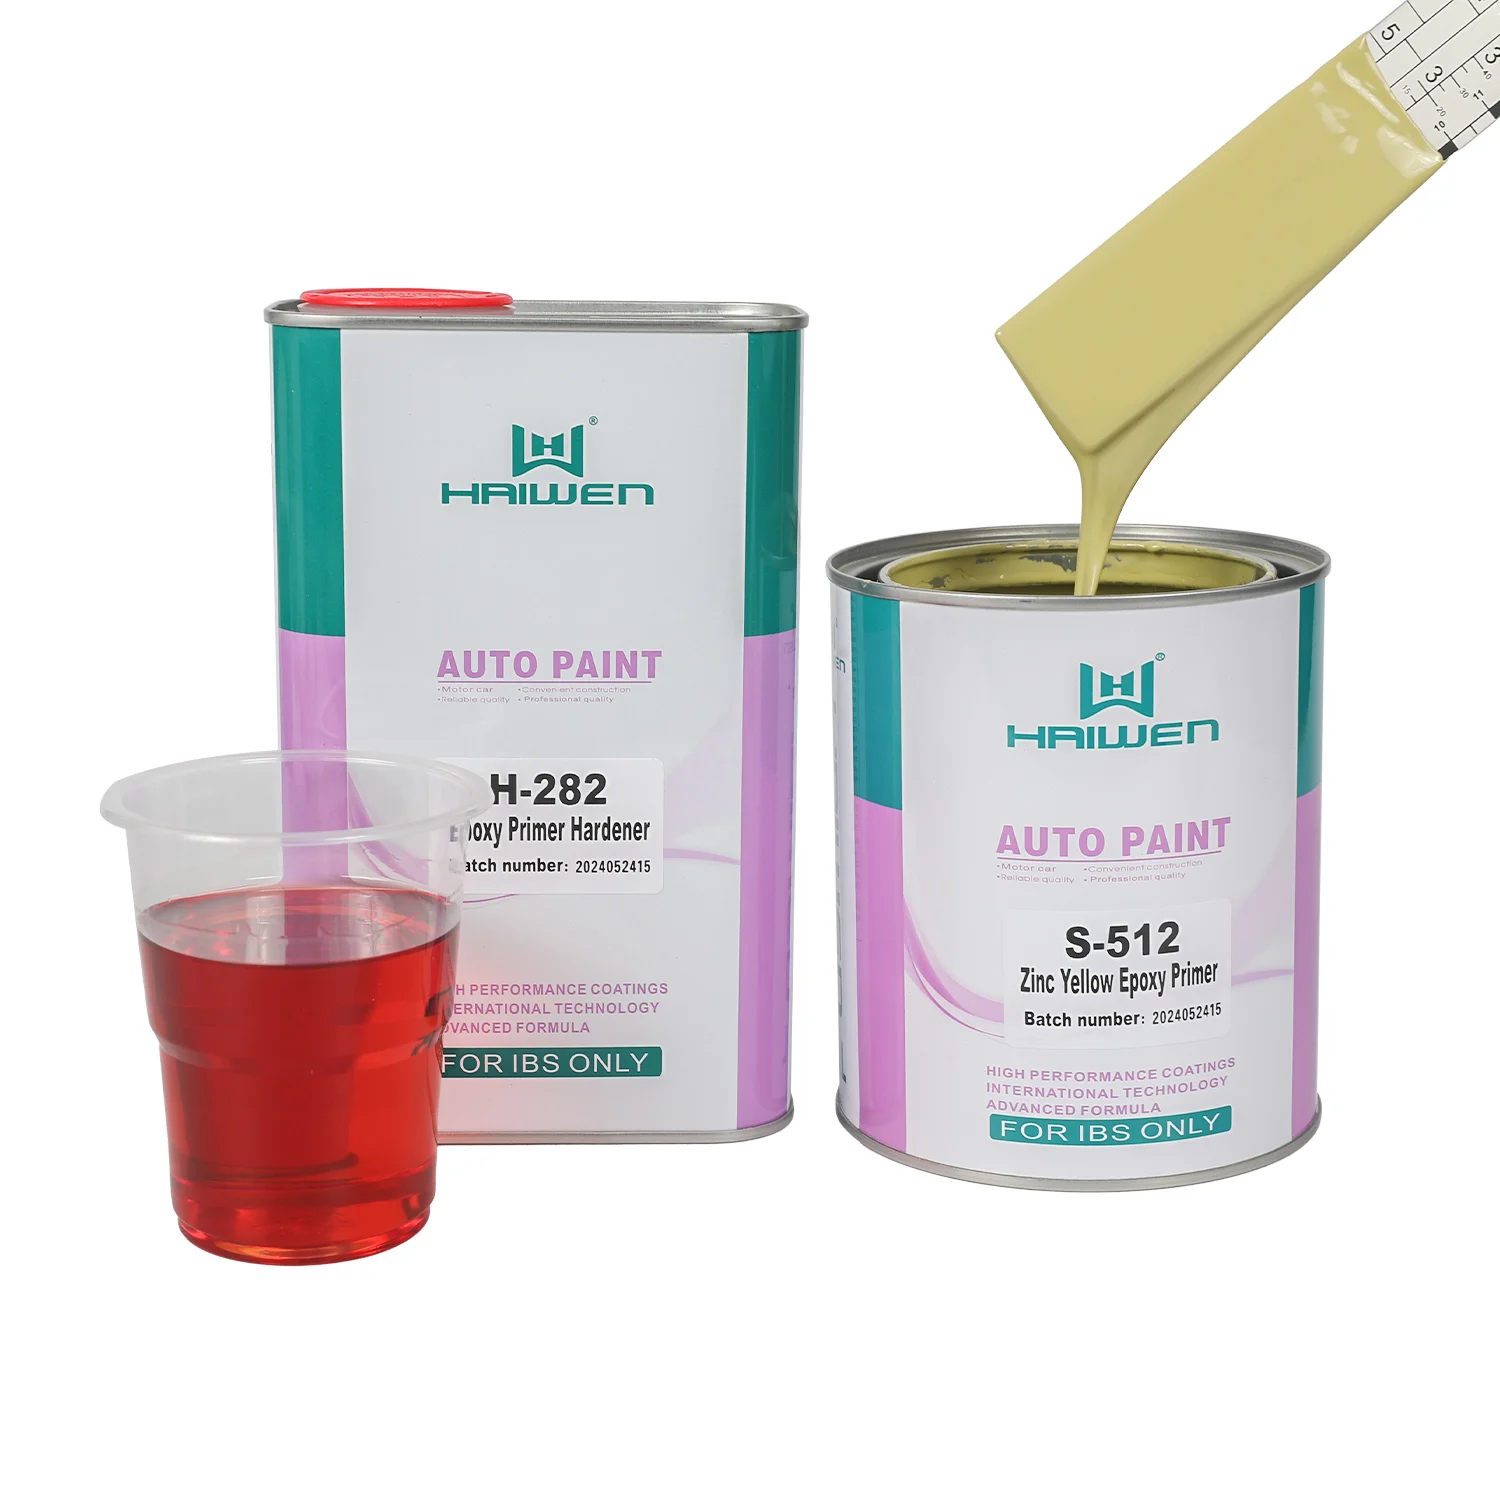
کسی بھی زنگ لگنے کو روکنے والی کوٹنگ کی موثریت مکمل طور پر اس بات پر منحصر ہوتی ہے کہ آپ سب اسٹریٹ کی تیاری کتنی اچھی طرح کرتے ہیں اور پرائمر کی پرت کو کتنی درستگی سے لاگو کرتے ہیں۔ آٹوموٹو پینٹ کی تیاری صرف ننگی دھات کو ڈھانپنے کا معاملہ نہیں ہے؛ اس کے لیے آلودگی، آکسیڈیشن اور پرانی پینٹ کو دور کرنا ضروری ہوتا ہے تاکہ ایک مثالی بانڈنگ سطح بن سکے۔ سطحی التصاق کو فروغ دینے والا ایجنٹ دھاتی سب اسٹریٹ اور بعد کی پینٹ کی پرت کے درمیان کیمیائی طور پر رابطہ قائم کرتا ہے، جس سے مالیکولر سطح پر التصاق حاصل ہوتا ہے جو صرف مکینیکل بانڈنگ کے ذریعے حاصل نہیں کیا جا سکتا۔ اس جامع گائیڈ میں ہر اہم مرحلے کو وضاحت کے ساتھ بیان کیا گیا ہے، ابتدائی سطحی جانچ سے لے کر آخری پرائمر کے سخت ہونے تک۔
بہترین پرائمر التصاق کے لیے سطحی تیاری
موجودہ سطحی حالت کا جائزہ
کسی بھی پرائمیر کے استعمال سے پہلے، مناسب تیاری کے طریقہ کار کا تعین کرنے کے لیے دھاتی سطح کا جامع جائزہ لیں۔ چپکنے کی صلاحیت کو متاثر کرنے والی موجودہ پینٹ، زنگ، پیمانہ، گریز یا دیگر آلودگیوں کی تلاش کریں۔ ہلکی سطحی آکسیڈیشن کے لیے مختلف علاج درکار ہوتا ہے جبکہ شدید خوردگی یا پرانی پینٹ کی متعدد تہوں کے لیے الگ طریقہ کار اپنایا جاتا ہے۔ ان علاقوں کی نشاندہی کرنے کے لیے وقت نکالیں جہاں نمی موجودہ کوٹنگز میں داخل ہو گئی ہو، کیونکہ ان خطوں کو صاف دھات کو ظاہر کرنے کے لیے سخت تیاری کی ضرورت ہوتی ہے۔ مناسب جائزہ دوبارہ کام کو روکتا ہے اور یہ یقینی بناتا ہے کہ آپ کا آٹوموٹو پرائمیر پوری سطح پر یکساں طور پر جڑ جائے گا۔
صاف کرنا اور آلودگیوں کو دور کرنا
صاف کرنا تیل، موم اور ہوا میں موجود آلودگیوں کو دور کرتا ہے جو زنگ لگنے سے روکنے والی کوٹنگ کو مؤثر طریقے سے جڑنے سے روکتی ہیں۔ آلودگی کی قسم اور آپ کے ماحولیاتی پابندیوں کے مطابق مناسب ڈی گریزرز اور صاف کرنے کے محلول استعمال کریں۔ ہلکے تیلوں اور مومن کے لیے محلول کا استعمال موثر ہوتا ہے، جبکہ قلیلی صاف کرنے والے اوزار بھاری صنعتی رسوبات کو دور کرنے کے لیے استعمال ہوتے ہیں۔ دھونے کے بعد سطح کو مکمل طور پر خشک ہونے دیں، کیونکہ پرائمیر کے نیچے نمی زنگ لگنے کے لیے جگہ بناتی ہے۔ سمندری یا ساحلی ماحول میں آٹوموٹو پینٹ تیار کرنے کے لیے، کوٹنگ کے نیچے نمک کے پھیلنے کو روکنے کے لیے نمک کو دور کرنے کے اضافی اقدامات پر غور کریں۔ زنگ لگنے کی زیادہ سے زیادہ روک تھام حاصل کرنے کے لیے یہ صاف کرنے کا مرحلہ لازمی ہے۔
ذیلی ساخت کا علاج اور دھاتی پروفائل کی ترقی
مناسب جسامتی طریقہ کا انتخاب
مکینیکل ایبریشن کا طریقہ آپ کے سطحی التصاق بڑھانے والے عامل کو ذیلی سطح کے ساتھ مالیکولر بانڈ قائم کرنے کی صلاحیت پر کافی حد تک اثر انداز ہوتا ہے۔ سنڈ بلاسٹنگ پرائمر کی التصاق کے لیے مثالی دھاتی پروفائل پیدا کرتی ہے لیکن اس سے بہت زیادہ دھول پیدا ہوتی ہے اور اس کے لیے ماہر آلات کی ضرورت ہوتی ہے۔ وائر برش کا استعمال چھوٹے منصوبوں اور فیلڈ مرمت کے لیے مناسب ہے لیکن مستقل سطحی تیاری حاصل کرنے کے لیے احتیاط سے تکنیک کا استعمال کرنا ضروری ہے۔ کیمیائی اسٹرپنگ پینٹ کو دھاتی پروفائل کی ترقی کے بغیر ہٹا دیتی ہے لیکن یہ ایبریشن کے مراحل سے پہلے بہتر کام کرتی ہے۔ گرائنڈنگ اور سینڈنگ غیر باقاعدہ جیومیٹری اور جزوی مرمت کے لیے اچھی طرح موافق ہیں جہاں بلاسٹ کلیننگ عملی نہیں ہوتی۔ اپنا طریقہ منصوبے کے سائز، ماحولیاتی ضوابط اور مطلوبہ کوروزن کے مقابلے کے لیے وقتی دورانیے کی بنیاد پر منتخب کریں۔
مناسب دھاتی پروفائل کی گہرائی تیار کرنا
صنعتی معیارات دھاتی پروفائل کی گہرائی کو زنگ لگنے سے بچاؤ کی کوٹنگ کے بہترین کام کرنے کے لیے مقرر کرتے ہیں، جو عام طور پر آٹوموٹو پرائمر کی چپکنے کی صلاحیت کے لیے 2.0 سے 3.0 مِلز کے درمیان ہوتی ہے۔ یہ پروفائل خردبینی سطح پر چھوٹی چھوٹی چوٹیاں اور کھائیاں بناتا ہے جن میں پرائمر کا مواد بہہ کر داخل ہو سکتا ہے، جس سے کوٹنگ مکینیکلی منسلک ہو جاتی ہے۔ اگر پروفائل کی گہرائی کافی نہ ہو تو سطح بہت ہموار رہ جاتی ہے، جس کی وجہ سے پرائمر صرف چپکنے کی قوت پر منسلک رہتا ہے، اور اس کا الگ ہونا حرارتی چکر یا مکینیکل دباؤ کے تحت آسان ہو جاتا ہے۔ بہت زیادہ پروفائل کی گہرائی وقت اور مواد کا ضیاع کرتی ہے، بغیر چپکنے کی صلاحیت میں بہتری کے، اور کبھی کبھار ایسی کھائیاں بنتی ہیں جن میں ہوا پھنس جاتی ہے۔ پرائمر لگانے سے پہلے پروفائل کی گہرائی کو ریپلیکا ٹیپ یا الیکٹرانک گیج کے ذریعے ناپ کر یقینی بنائیں کہ آپ نے مطلوبہ معیار حاصل کر لیا ہے۔
زیادہ سے زیادہ تحفظ کے لیے پرائمر لگانے کی تکنیکیں
پرائمر کی تیاری اور لگانے کا طریقہ
مناسب سطحی چپکنے والے ایجنٹ کا استعمال شروع کرنے کے لیے، خودکار پرائمیر کو صنعت کار کی ہدایات کے مطابق ملانا ضروری ہے، کیونکہ غلط تناسب زنگ لگنے کے خلاف حفاظتی کوٹنگ کے اثرات کو کم کر دیتا ہے۔ برتن کی عمر (پاٹ لائف) کو غور سے چیک کریں اور جو ملا ہوا پرائمیر اپنے کام کرنے کے وقت سے تجاوز کر جائے اسے فوراً تلف کر دیں، کیونکہ الگ ہوئے ہوئے اجزاء کو یکساں طور پر نہیں لگایا جا سکتا اور ان کا سخت ہونا بھی یکساں نہیں ہوتا۔ پرائمیر کو ایک موٹی تہہ میں مکمل کوریج حاصل کرنے کی بجائے پتلی اور یکساں تہہ میں لگائیں، ورنہ دریا (رنز) بن جاتے ہیں اور مناسب طریقے سے سخت نہیں ہوتے۔ سطح پر یکساں موٹائی اور مناسب فلم تشکیل کو یقینی بنانے کے لیے اسپرے کرتے وقت فاصلہ اور دباؤ دونوں مستقل رکھیں تاکہ زنگ لگنے کے خلاف زیادہ سے زیادہ تحفظ ممکن ہو سکے۔ درجہ حرارت اور نمی خودکار پینٹ کی تیاری کے کامیاب ہونے پر اہم اثر انداز ہوتے ہیں، اس لیے پرائمیر کو فنی ڈیٹا شیٹس پر درج ماحولیاتی حدود کے اندر ہی لگائیں۔
درمیانی تہہ کے بعد سخت ہونا اور سطح کی تیاری
ہر پرائمر کی تہ کو اگلی تہ یا اوپری پینٹ لگانے سے پہلے مصنوعات کی خصوصیات کے مطابق مکمل طور پر جمنے دیں، کیونکہ جلدی سے لگایا گیا کوٹنگ زنگ لگنے کے خلاف تحفظ کی تہ کی مضبوطی کو کمزور کر دیتا ہے۔ پرائمر کی تہوں کے درمیان ہلکا سینڈنگ دھول اور ڈھیلا کرناوالے ذرات کو دور کرتا ہے اور میکانی انٹرکوٹ التصاق کو فروغ دیتا ہے۔ صرف اتنا سینڈنگ کریں کہ سطح کی چمک مدھم ہو جائے؛ شدید سینڈنگ تحفظی فلم کی موٹائی کو کم کر دیتی ہے اور آپ نے جو کوروزن کے خلاف مزاحمت قائم کی ہے وہ بے اثر ہو جاتی ہے۔ کچھ آٹوموٹوو پینٹ تیاری کے طریقوں میں اگلی تہ لگانے سے پہلے سینڈنگ کی دھول کو دور کرنے کے لیے تہوں کے درمیان دھونے کی سفارش کی جاتی ہے۔ کم موٹائی والی متعدد پرائمر کی تہیں کم تعداد میں موٹی تہوں کے مقابلے میں زنگ لگنے کے خلاف بہتر تحفظ فراہم کرتی ہیں، اور نمی اور آکسیجن کے داخل ہونے کے خلاف مضبوط رکاوٹ بناتی ہیں۔
سوالات و جوابات
آٹوموٹوو پرائمر کا زنگ لگنے کے خلاف تحفظ میں بنیادی مقصد کیا ہے؟
آٹوموٹو پرائمر ایک ساتھ زنگ لگنے کو روکنے والی کوٹنگ اور سطحی چپکنے کو بڑھانے والی مادہ کا کام کرتا ہے، جو ایک تحفظی رکاوٹ بناتا ہے اور سبسٹریٹ سے کیمیائی طور پر جڑتا ہے۔ یہ دھات اور خوردنے والے ماحول کے درمیان براہ راست رابطے کو روکتا ہے، جبکہ یقینی بناتا ہے کہ پینٹ کی تہیں مضبوطی سے جڑی رہیں۔ پرائمر کی کیمیائی تشکیل عام طور پر زنک پر مبنی مرکبات اور ایپوکسی رالز پر مشتمل ہوتی ہے، جو زنگ لگنے کے عمل کو فعال طور پر روکتے ہیں اور اوپری کوٹنگز کے لیے عمدہ چپکنے کی صلاحیت فراہم کرتے ہیں۔
مناسب آٹوموٹو پینٹ تیاری پرائمر کی کارکردگی کو کیسے متاثر کرتی ہے؟
مکمل آٹوموٹو پینٹ تیاری براہ راست طور پر یہ طے کرتی ہے کہ پرائمیر کیا موثر زنگ لگنے سے روکنے والی حفاظت اور پائیدار پینٹ چپکنے کی صلاحیت فراہم کر سکتا ہے۔ آلودگی، پرانی پینٹ، زنگ اور آکسیڈیشن وہ رکاوٹیں ہیں جو سطح کو چپکنے والا ایجنٹ مؤثر بنانے والے کیمیائی بانڈنگ عمل کو روک دیتی ہیں۔ جب آپ ان رکاوٹوں کو دور کر دیتے ہیں اور مناسب دھاتی سطح کا پروفائل تیار کر لیتے ہیں، تو زنگ لگنے سے روکنے والی کوٹنگ مالیکولر سطح پر بانڈ تشکیل دے سکتی ہے جو درجہ حرارت کے تبدیلیوں، مکینیکل تناؤ اور ماحولیاتی عوامل کے باوجود برقرار رہتے ہیں۔
کیا میں پرانی پینٹ کے اوپر براہ راست آٹوموٹو پرائمیر لگا سکتا ہوں؟
پرانی رنگ کی اچھی طرح چپکی ہوئی اور بے داغ سطح پر آٹوموٹو پرائمر لگانا کبھی کبھار کام کر سکتا ہے، لیکن اس طریقہ کار سے زنگ لگنے کے خلاف بہترین تحفظ جو صاف دھات پر پرائمر لگانے سے حاصل ہوتا ہے، کم ہو جاتا ہے۔ اگر پرانا رنگ چھلکا رہا ہو، آکسائیڈ ہو چکا ہو یا اچھی طرح چپکا نہ ہو تو پرائمر لگانے کا عمل ناکام ہو جاتا ہے، چاہے آپ اسے کتنی ہی احتیاط سے کیوں نہ لگائیں۔ بہترین طریقہ کار یہ ہے کہ پرانی پرتیں مکمل طور پر صاف کر کے دھات کو بالکل صاف کر دیا جائے، تاکہ زنگ لگنے کے خلاف تحفظ کا اثر زیادہ سے زیادہ ہو اور وہ پوشیدہ زنگ جو سطح کے لمبے عرصے تک تحفظ کو کمزور کرتا ہے، ختم کر دیا جائے۔